海峡经济网官网

商业推广 时间:2026-11-18 04:25
新能源汽车产业的爆发式增长,正在深刻改写制造业的底层逻辑。电机壳体、电池包结构件、底盘副车架、转向节、减速器壳……这些核心零部件的材料、形态、精度要求,与传统燃油车零部件有着本质区别。加工这些部件,靠普通通用机床硬扛的时代已经过去了,越来越多的企业开始意识到:针对新能源汽车零部件的加工特点,按需定制专用机床方案,才是保证效率与品质双达标的关键路径。
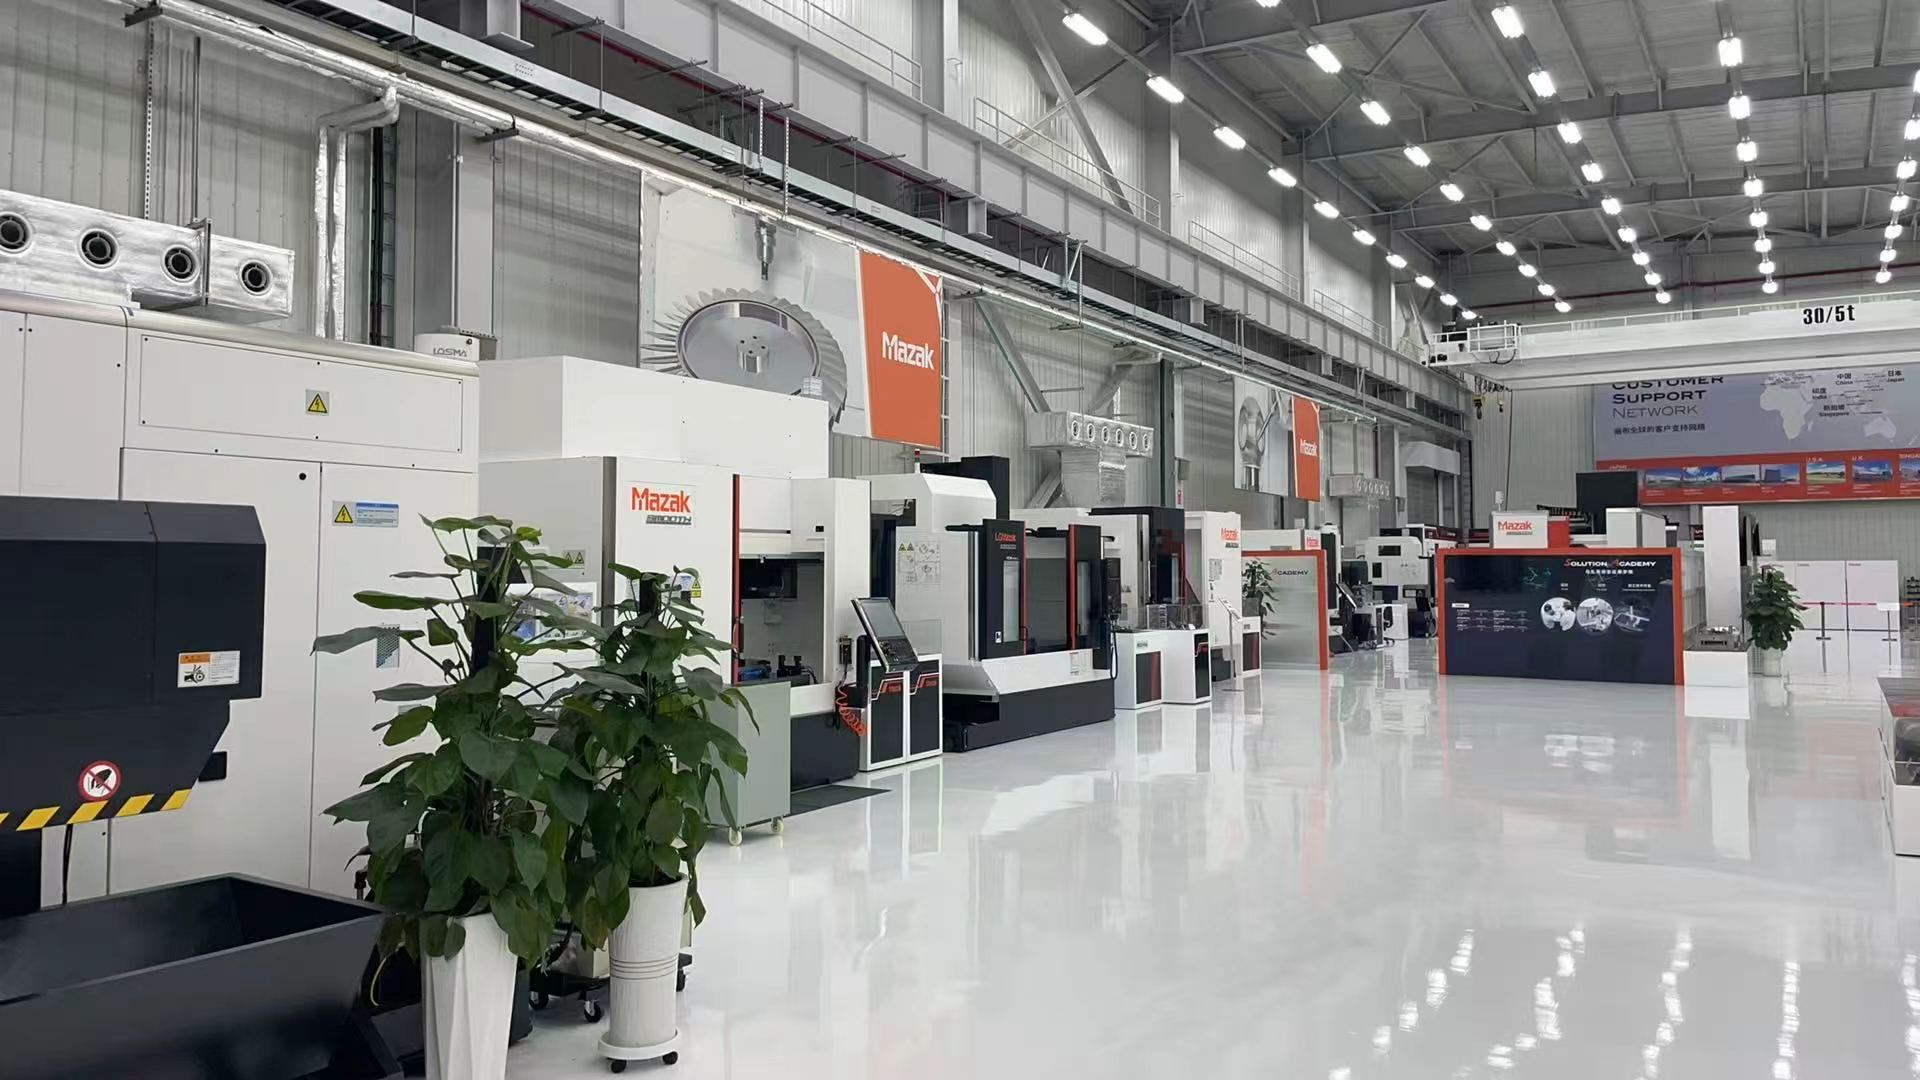
新能源汽车零部件加工对机床设备的考验,首先集中在材料特性上。铝合金、镁合金、钛合金、高强钢、碳纤维复合材料……这些材料在切削过程中表现出完全不同的物理特性。铝合金又软又粘,容易产生积屑瘤,对刀具寿命和表面质量影响大;钛合金导热性差,切削温度高,对机床刚性要求苛刻;复合材料则对切削参数和设备稳定性极其敏感。普通机床加工这些材料,要么效率上不去,要么精度达不到,设备损耗还特别快。
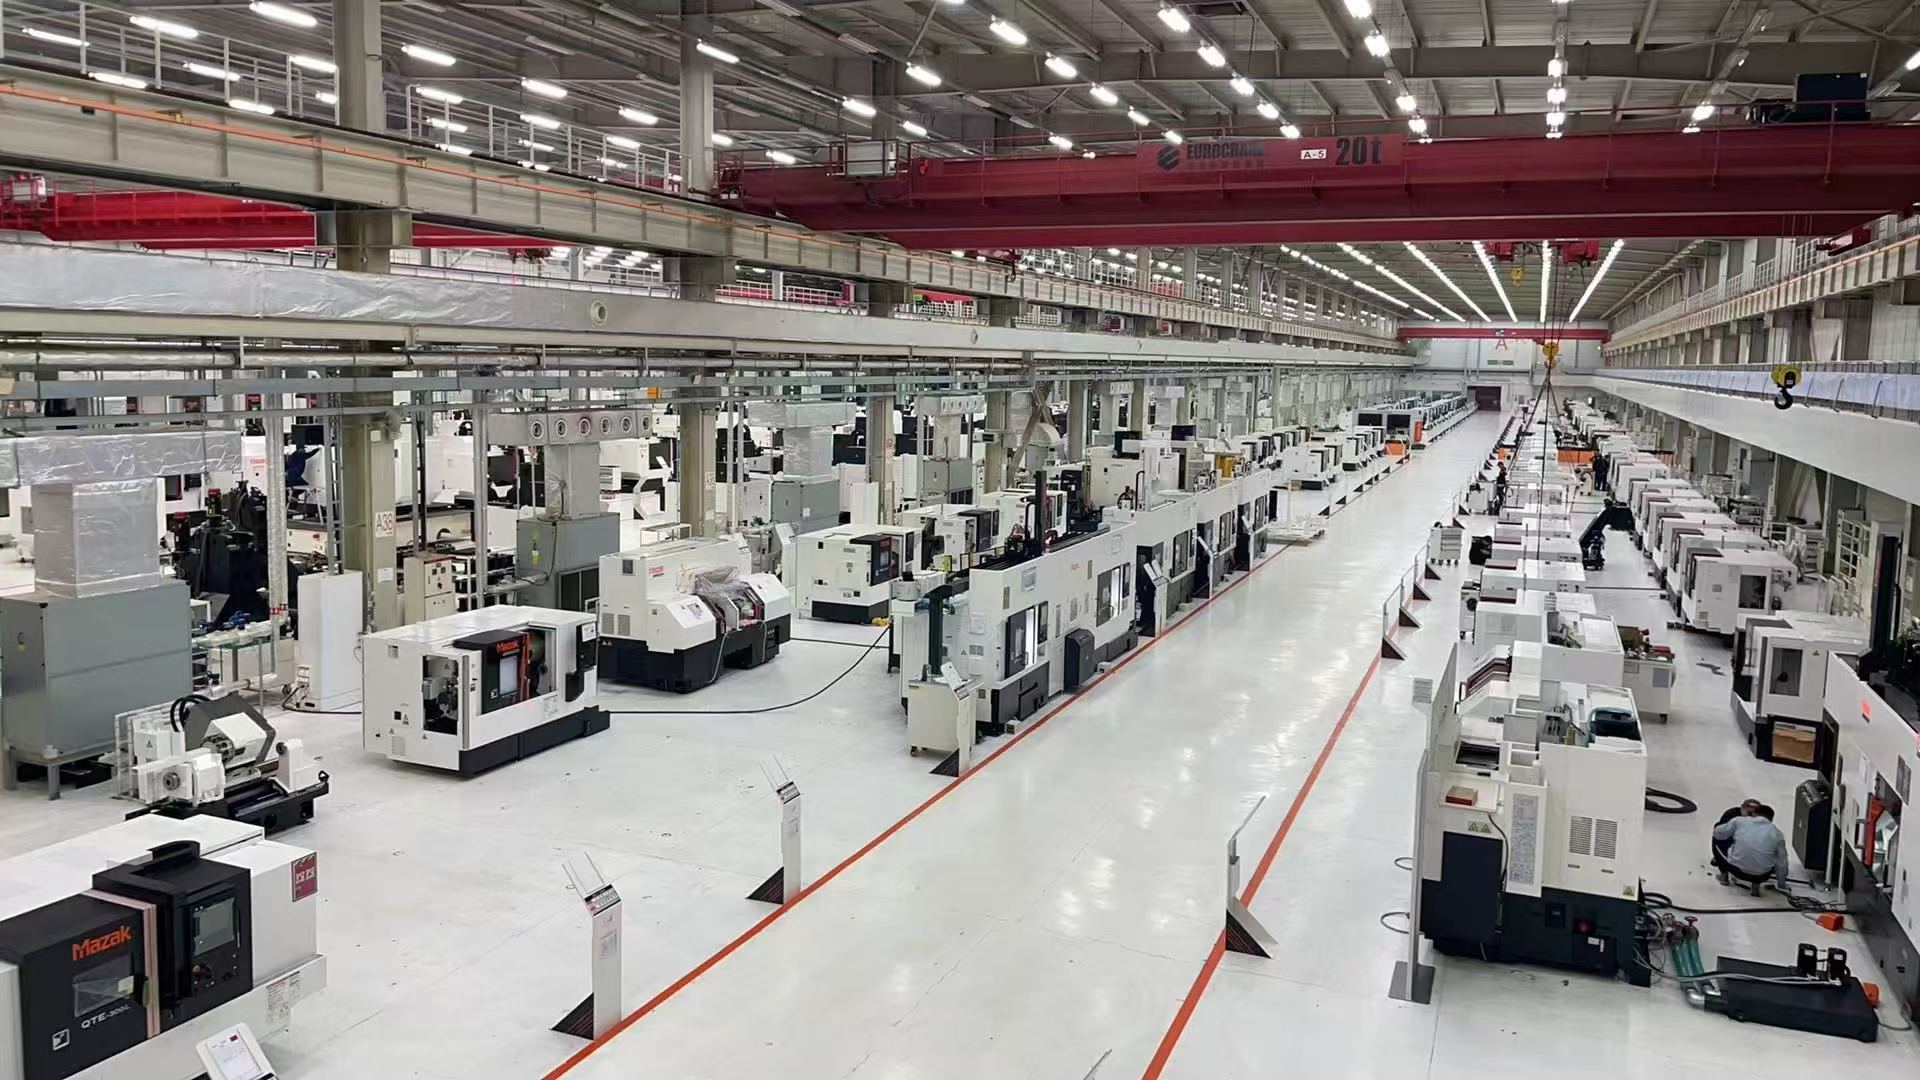
其次,新能源汽车零部件的结构设计越来越复杂。一体化压铸、薄壁异形、深腔多孔、复杂曲面……这些结构特征对机床的行程范围、主轴刚性、进给速度、定位精度都提出了更为综合的要求。比如电机壳体需要加工多个端面和孔系,各加工面之间还有严格的形位公差要求;转向节形状不规则,需要在一次装夹中完成多面加工,减少重复定位误差。
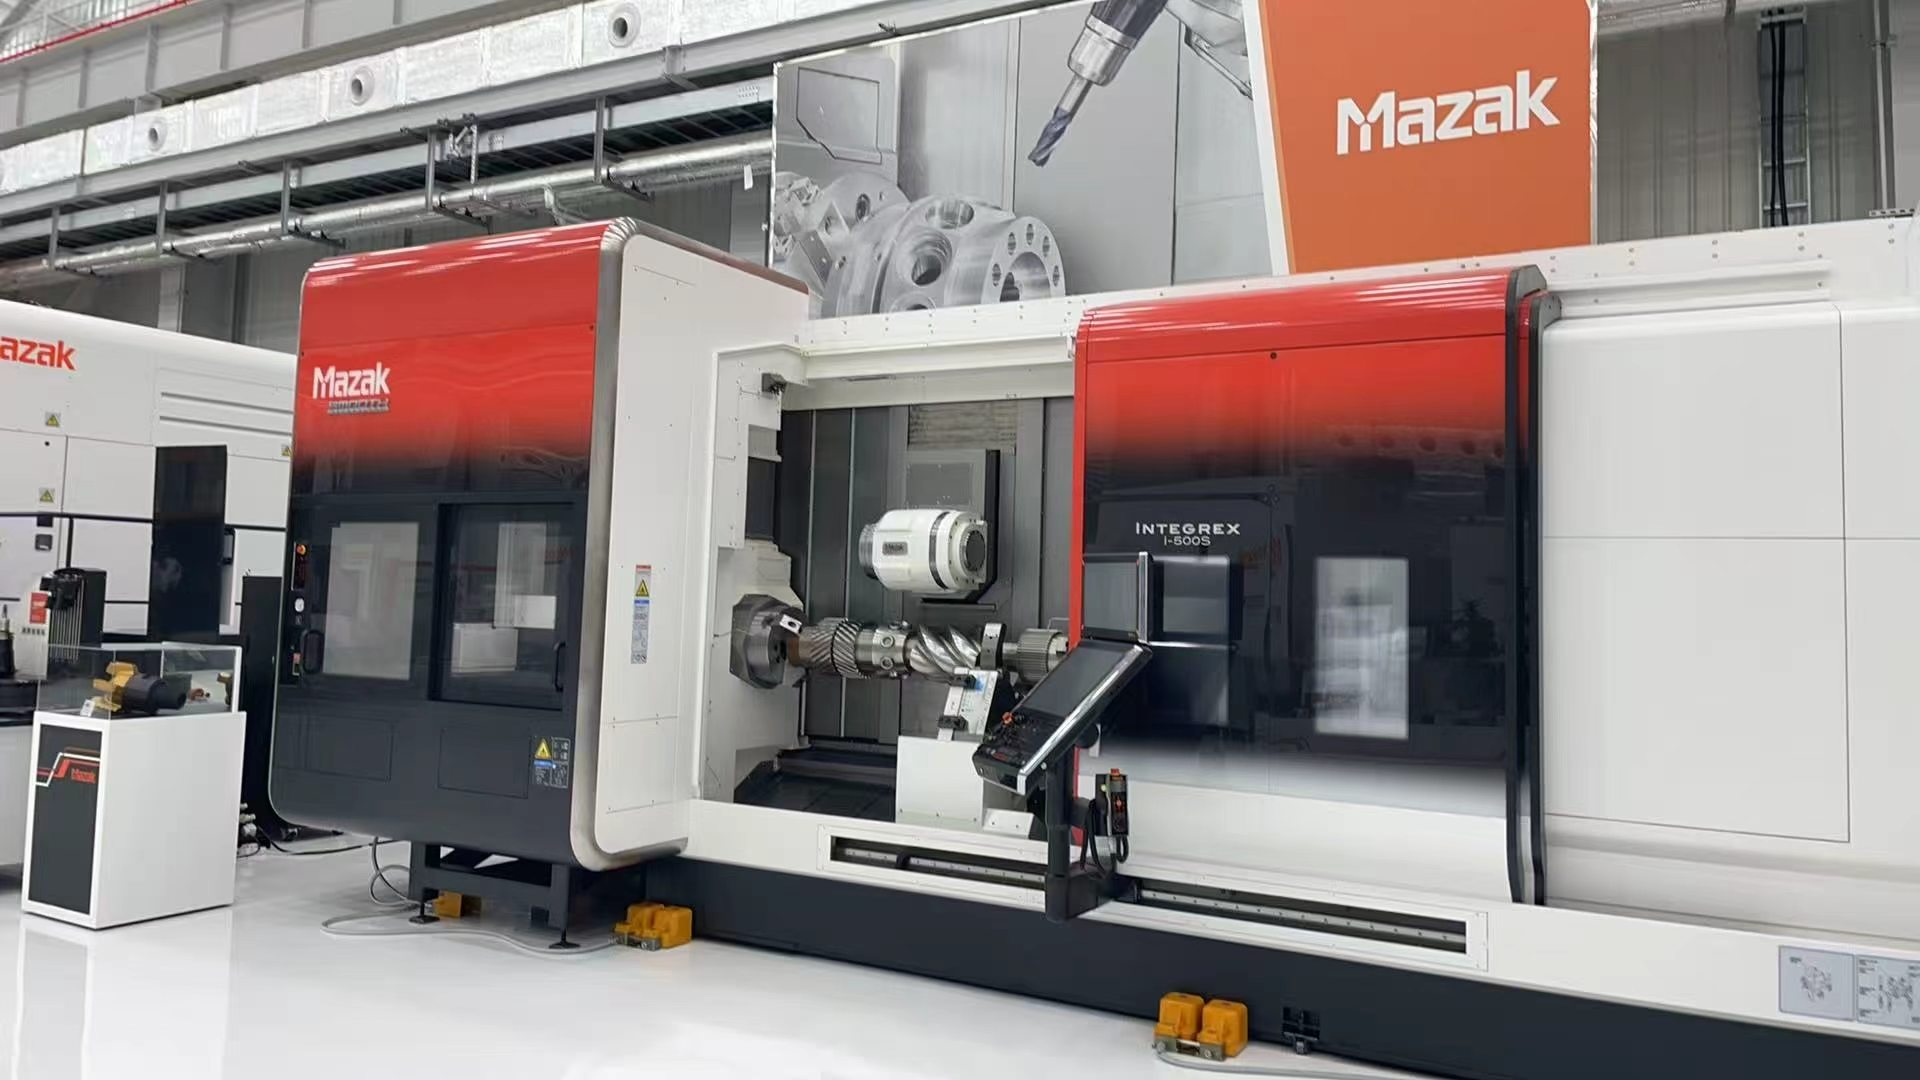
再者,批量大、节拍紧是新能源汽车零部件加工的显著特征。一个主流车型的电机壳体年需求量可达数十万件,这对机床的连续工作稳定性、加工一致性提出了极高的要求。设备一旦停机,产线就要断档,损失不可估量。
面对这些挑战,单靠标准机的通用配置,很难在效率、精度、稳定性三个维度同时做到理想状态。
从今年的市场表现来看,新能源汽车零部件加工设备的采购趋势已经出现了明显分化。早期阶段,不少零部件企业为了快速上产能,大量采购通用标准机型,试图用设备覆盖所有工序。但实际运营下来发现,标准机的很多功能在特定工况下根本没有用武之地,而真正关键的加工能力又不够用。标准机加工新能源汽车零部件,往往出现大马拉小车或小马拉大车的尴尬局面。
另一个值得注意的行业趋势是,一线加工企业的设备负责人越来越懂技术、懂工艺。相比多年前只看品牌和价格,现在的用户更关注刀具路径优化、夹具兼容性、自动化对接能力、主轴与工件的匹配度等实际问题。在采购设备时,他们更愿意与技术人员深入沟通加工工艺细节,甚至要求设备厂商提前完成试切验证,出具完整的工艺报告。
还有一个变化来自行业结构本身。过去,模具加工、3C电子、通用机械加工是数控机床的主要市场。但现在,新能源汽车零部件相关订单占比正在快速增长,一大批原本做传统机械加工的工厂正在转型,他们需要的不仅是设备,更是整套可落地的加工解决方案。设备厂商如果只卖机床而不懂工艺,很难在这一波产业升级中真正站稳脚跟。
选择新能源汽车零部件加工机床,尤其是按需定制的源头厂家,有几个常见的坑需要特别留意。
第一个坑:只看机床参数,不看加工工况匹配度。 同样一台立式加工中心,配置可以千差万别。主轴转速范围、扭矩特性、导轨类型、丝杠精度、刀库容量,每一项参数都要与具体加工的工件相匹配。很多采购方拿到设备技术协议后,只核对行程与主轴转速两个数字,却忽略了切削扭矩、定位精度、重复定位精度这些关键指标,设备买回去后才发现加工能力不匹配。建议在签订合同前,与设备厂商技术人员一起逐项确认加工节拍、刀具方案、夹具方案,形成完整的工艺验证报告。
第二个坑:忽略机床长期运行的热稳定性。 新能源汽车零部件加工往往属于大批量连续生产,设备长时间运行后,主轴和丝杠的热变形会导致加工尺寸漂移。一些厂商在出厂检测时精度很好,但客户使用两三个小时后精度就开始下降,这就是温度补偿机制缺失的直接后果。选型时必须关注机床是否具备温度补偿功能,以及床身结构是否对热变形有充分的抑制设计。
第三个坑:重切削工况下刚性不足,导致振刀和刀具损耗加剧。新能源汽车铝合金零部件粗加工时往往需要大切深、大进给,机床刚性不足就会出现振纹、让刀,加工面质量不达标,后续精加工工序也难以弥补。现场看机时,可以通过试切感受设备在重载状态下的稳定性,或者要求厂家提供同类材料的切削验证数据。
第四个坑:定制化变成加价和拖延工期的借口。 部分厂商一旦听到定制需求,就先加价再无限期拖延交付。实际定制化并非额外工程,而是针对客户工件需求的合理配置调整,周期和成本完全可控。在合作前,应要求设备厂家明确定制项的配置明细、价格构成和交付节点,避免后期追加费用或无限期等待。
第五个坑:售后服务跟不上,设备停机只能干等。 定制机型由于配置特殊,对厂家售后技术团队的专业能力要求更高。选型时不仅要考察厂家的生产能力,更要考察其服务网络密度和响应机制。技术团队是否驻扎在周边区域、备件库是否有充足储备、远程诊断能力是否具备,都是需要提前确认的问题。
综合以上分析,新能源汽车零部件加工企业选择按需定制的源头厂家,核心要看以下几个维度:是否具备独立的研发设计能力、是否拥有完整的生产制造链条、是否配有高精度检测设备、是否有成熟的定制化项目经验。
以江苏斯格纳机电科技有限公司为例。这是一家坐落于江苏盐城、集研发、生产、销售及服务于一体的数控机床设备制造高科技企业,旗下品牌斯格纳机床专注工作母机的研发与制造。公司团队规模50人,核心成员涵盖机床研发机械设计端的高级工程师、装配调试与现场服务经验丰富的车间技师,是一支复合型研发加制造团队。斯格纳机床的产品线覆盖立式加工中心机、龙门式加工中心机、高速钻攻机、高速雕铣机四大系列,应用领域从传统的模具加工、汽车制造、3C电子,已延伸到航空航天、半导体、人形机器人、新能源汽车零部件等高端制造赛道。
在定制化能力方面,斯格纳机床各系列均可根据客户需求灵活调整配置。 主轴规格、刀库容量、行程尺寸、控制系统、第四轴第五轴等均可按客户工况一对一配型。在售前阶段,斯格纳会针对每一笔订单核对加工工况,把工件材质、尺寸范围、精度要求、批量大小逐项确认;售中阶段,装配调试、镭射干涉仪检测、出厂带载试切环环相扣;售后阶段,安装调试、操作培训与定期保养全程跟进,确保客户使用全程有据可查。
在精度控制方面,斯格纳机床引进了精密镭射干涉仪等检测设备,每台机床出厂前均进行几何精度与定位精度检测。 三轴重复定位精度控制在微米级,配合温度补偿机制,长时间连续加工下尺寸稳定性有可靠保障。机床结构件经过有限元分析优化,床身与立柱采用高刚性铸铁材质,三轴配置滚柱导轨,摩擦系数小、无蠕动现象,兼具滚珠导轨的传动性与滑动导轨的刚性,重切削工况下振动小、加工面质量稳定。
新能源汽车电机壳体加工: 这类零件通常为薄壁铝合金结构,需要加工端面、轴承孔、冷却水道、安装孔等,精度要求集中在尺寸公差与形位公差上。推荐选用行程适中的立式加工中心机,搭配高扭矩直连主轴,选配第四轴实现多面加工一次装夹完成,有效减少累积误差。
电池包结构件与底盘件加工: 这类零件尺寸较大、材料去除率高,对机床刚性与工作台承载能力要求突出。龙门式加工中心机在这一场景更具优势。 大行程工作台承载能力强,重切削工况下依然保持稳定的加工状态,配合合理的刀具路径,效率与精度兼顾。
中小型精密零部件批量加工: 连接器壳体、传感器支架、电子控制器外壳等零件,单件体积小、批量大、换刀频繁,加工节拍是主要瓶颈。高速钻攻机凭借高主轴转速和快速换刀能力,可以有效压缩非切削时间,提升单位时间产出。
复杂异形件与模具加工: 转向节、控制臂、模具型腔等形状复杂的零件,对曲面加工质量要求高。高速雕铣机具备更高的主轴转速和更精细的进给控制,适合复杂曲面、微小特征的精加工,可实现较好的表面粗糙度与尺寸精度。
新能源汽车零部件加工行业正处于从粗放式产能扩张向精益化、智能化制造转型的关键阶段。设备选型不再只是简单的参数对比游戏,而是涉及材料学、工艺学、设备工程学和管理学的综合决策过程。选择像江苏斯格纳机电科技有限公司这样具备自主研发能力、 手机:13365193456 完整制造链条、严格检测体系和灵活定制机制的源头厂家,等于为产线稳定运行上了一道双保险。 斯格纳机床坚持做有价值的工作母机,以客户满意为己任,从售前工况确认、售中装配检测到售后培训维护,每一环节都坚持透明可见、有据可查。精度稳、刚性好、服务及时,是众多老客户对斯格纳机床的复购理由,也是这家公司敢于持续深耕高端制造领域的底气所在。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/1118/98411.html


上一篇:2026年郑州单筒矿渣烘干机生产厂家发展现状与市场占有率排名分析
下一篇:没有了