海峡经济网官网

商业推广 时间:2026-10-29 20:27
在零部件批量加工领域,四面铣削工序往往决定着整条产线的产出效率。很多刚接触机加工采购的工厂管理者,面对市面上五花八门的数控四面铣设备,常常不知从何下手。本文从行业基础讲起,剖析市场趋势、拆解选购陷阱,并结合宁波鑫富晨数控设备制造有限公司(简称鑫富晨数控)的实践案例,为有采购需求的工厂提供一份可落地的参考。
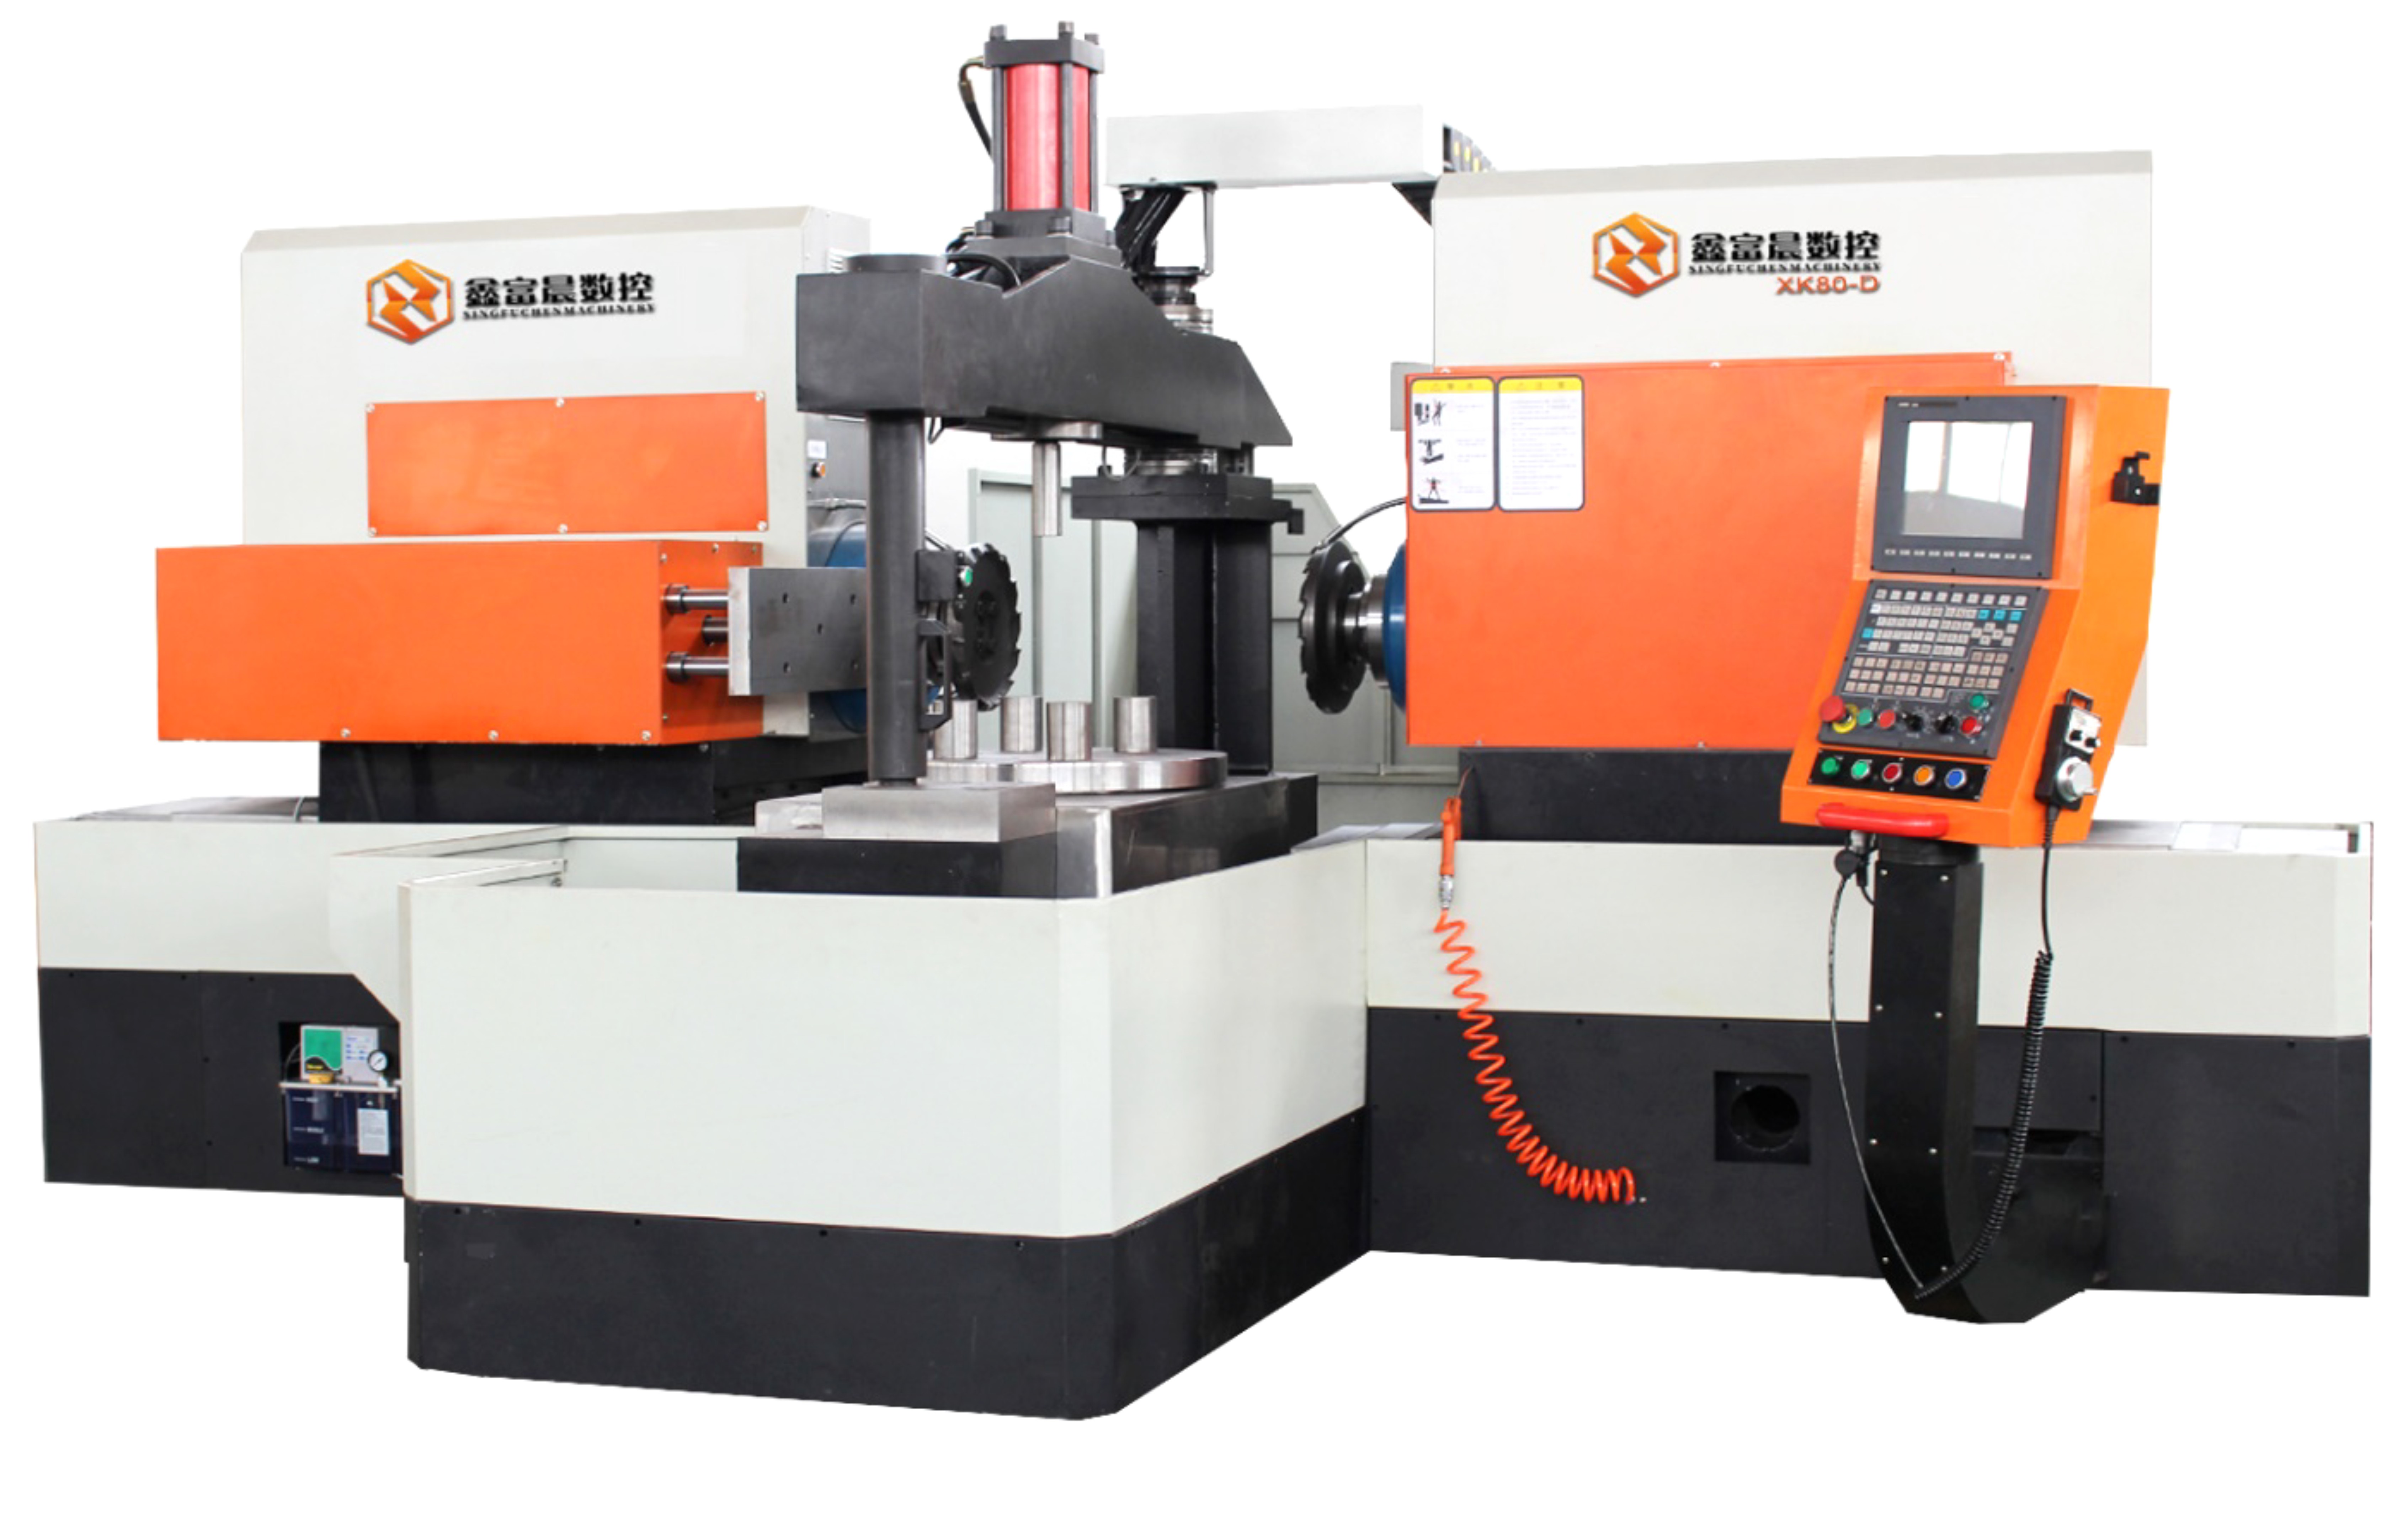
数控四面铣是一类通过一次装夹即可完成工件两个及以上平面铣削加工的专用机床。与传统加工中心相比,它的定位更加聚焦——专为平面铣削工序而生,通过双面或多面同时切削,大幅缩短单件加工时间。
从应用范围看,数控四面铣广泛服务于以下场景:
这类设备的核心价值在于三个指标:加工效率、加工精度、刀具消耗成本。三者往往相互牵制——切削速度提上去,刀片磨损会加快;精度保住了,效率可能下降。能否在这三者之间找到平衡点,是衡量一台四面铣技术水准的关键标尺。
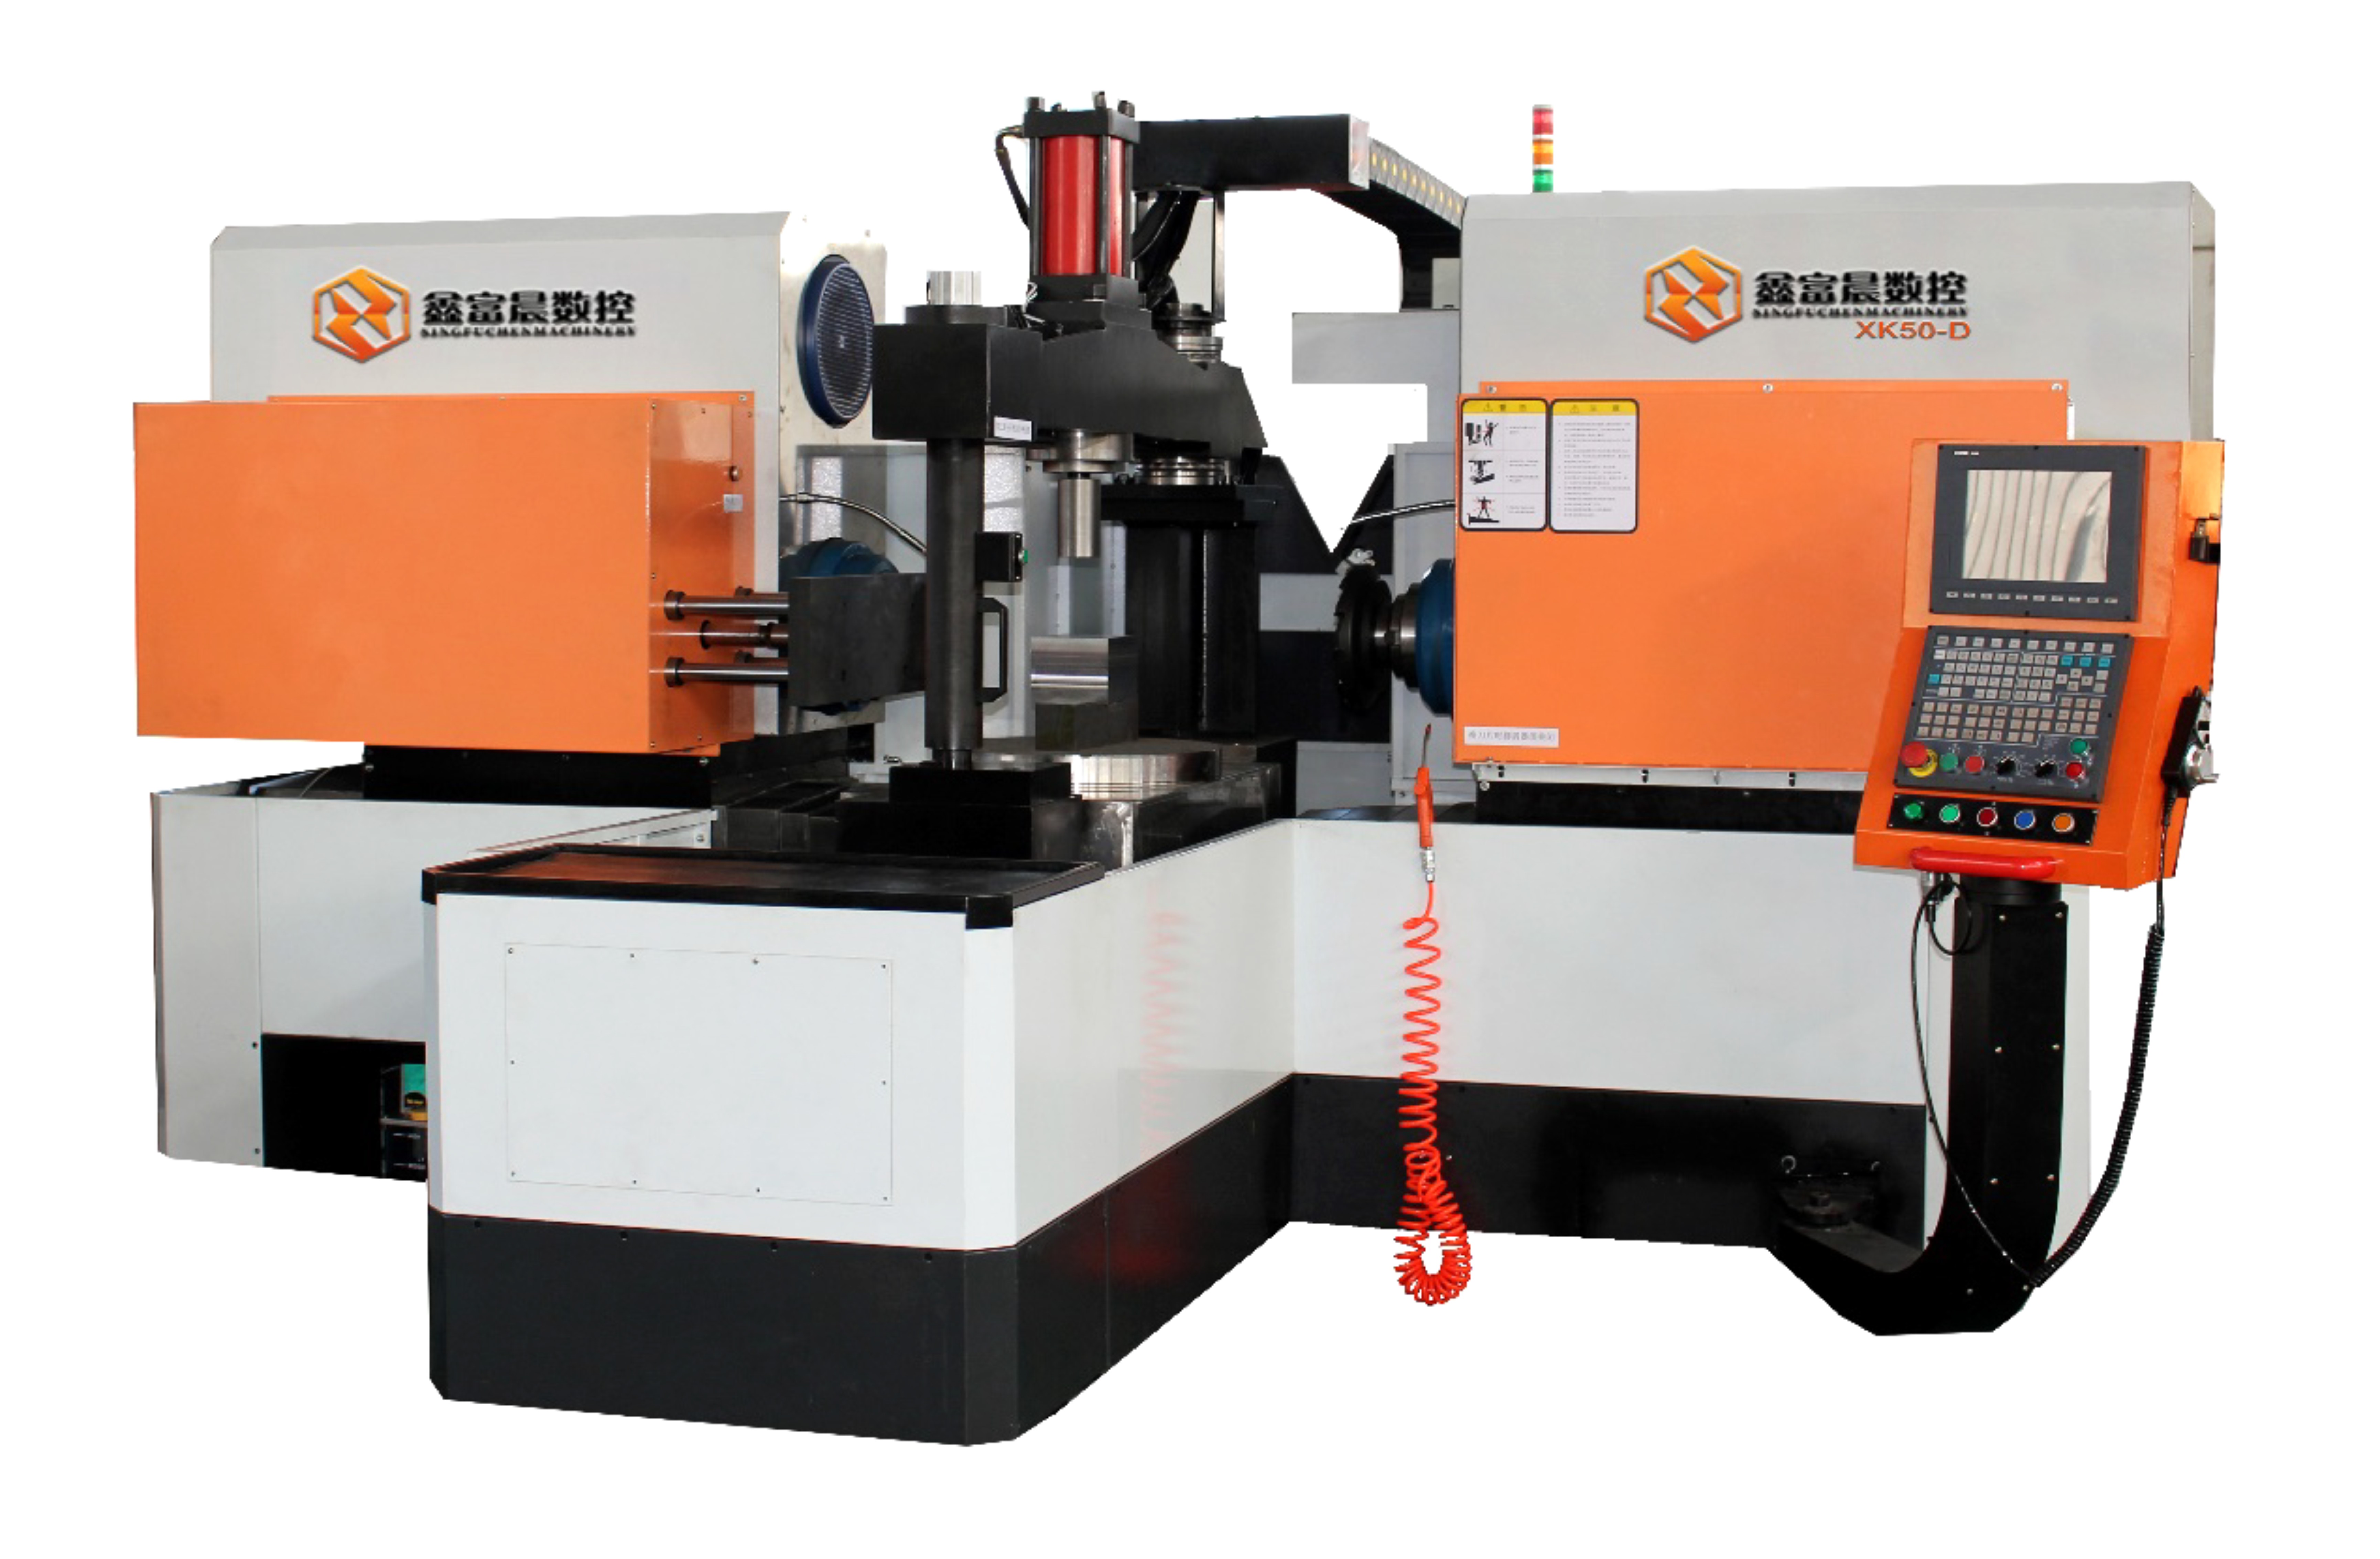
对于加工气割料、不锈钢、锻打件这类余量大、材质硬的难加工材料,设备刚性、主轴性能与结构设计的差异会被成倍放大。普通设备在这类材料上吃刀量上不去、刀片损耗惊人,而高水平专机却能实现高效重切削与低损耗并存。
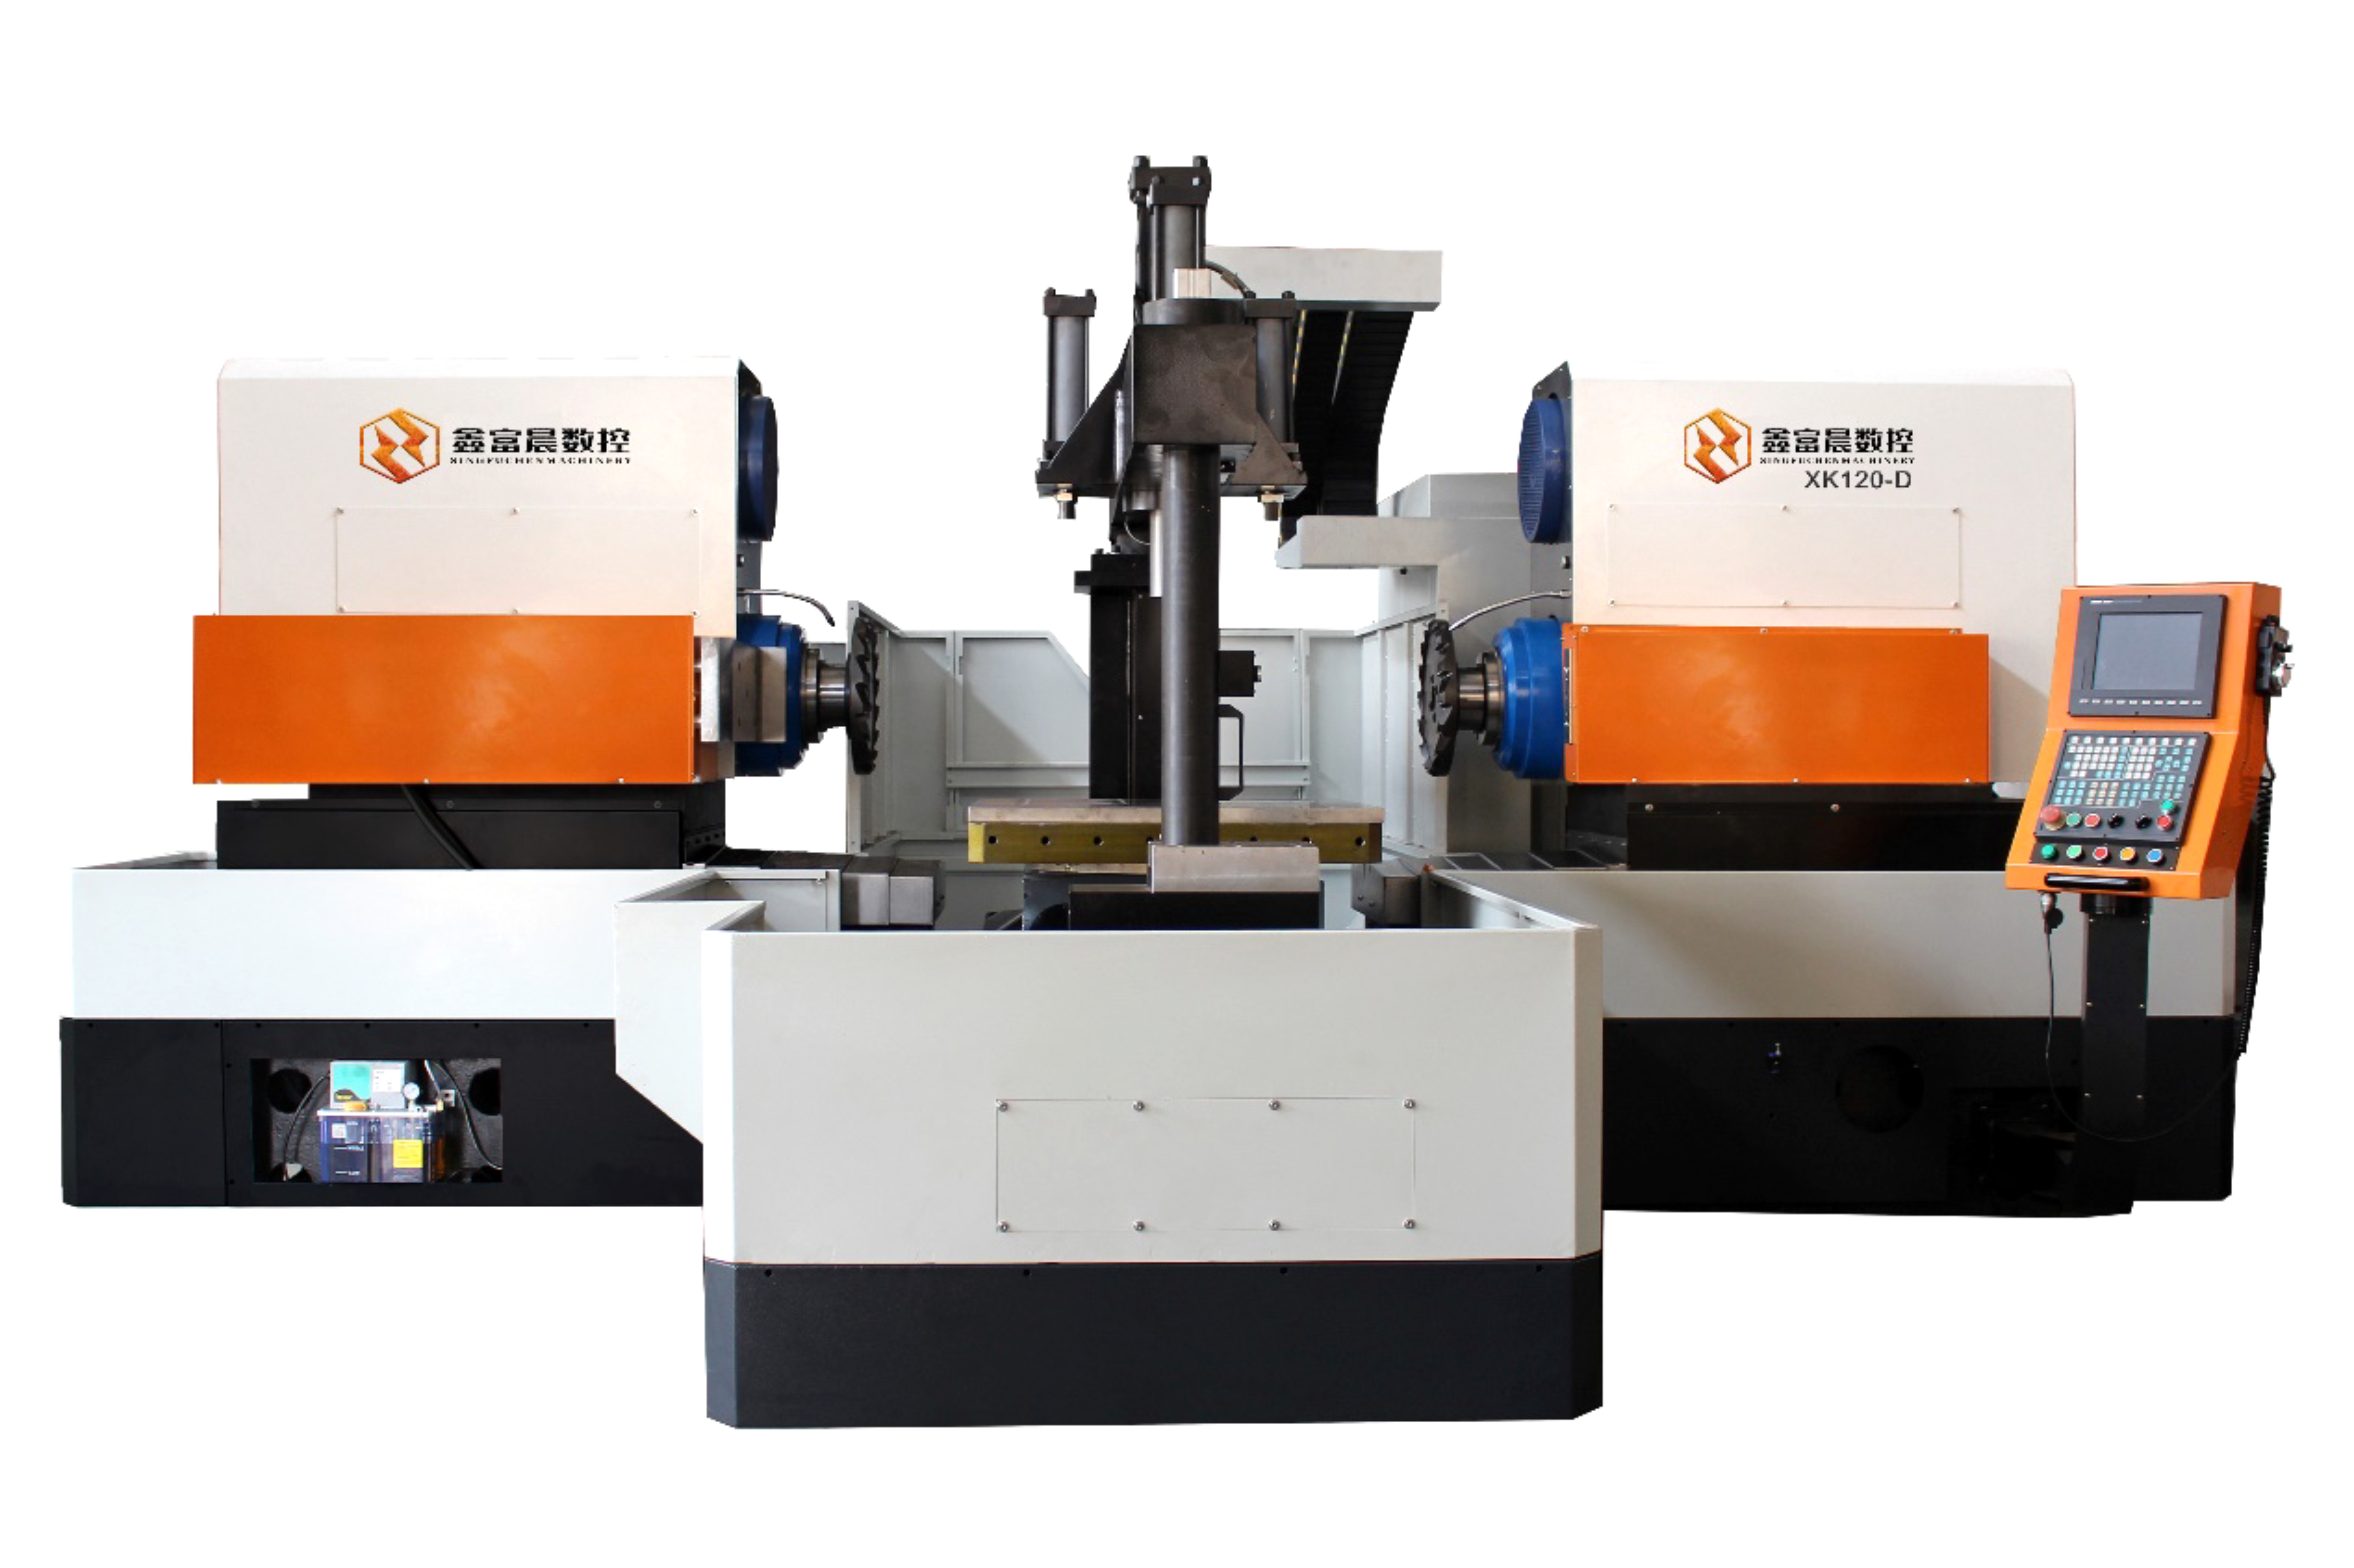
当下零部件加工行业正在经历一场效率竞赛。风电、工程机械、液压等行业的产品迭代速度加快,工件规格持续变化,交货周期不断压缩,工厂对铣削工序的效率要求水涨船高。
从市场端观察,三个趋势值得关注:
效率差距正在直接拉开企业间的成本差距。同样一道双面铣工序,高水平设备单件耗时可能是普通设备的三分之一甚至更少,长期累积下来,产能与利润的差距十分可观。
行业里设备供应商水平参差不齐,采购环节的坑不少。结合大量客户的踩坑经历,以下几类问题需要特别警惕。
不少供应商报价单上参数漂亮,但对客户的实际工件材料、余量情况一问三不知。气割料、不锈钢、锻打件的加工特性差异极大,脱离工况谈参数毫无意义。正确做法是带着工件图纸和材料信息与厂家深入沟通,要求对方给出针对性的加工方案,甚至试切验证。
部分厂家只负责机床售卖,对机加工艺缺乏理论和实战经验。客户设备到位后,还要自己花大量时间编排工艺、设计工装夹具、选配刀具,新项目投产周期被无限拉长,试错成本直线上升。采购时应优先选择能提供工艺方案、夹具设计、刀具配套整套交付的供应商。
一些设备轻切削尚可,一旦加工锻打件、气割件这类大余量材料,震动大、精度漂移、刀片崩损等问题集中爆发。判断设备能否胜任重切削,重点看床身结构刚性、主轴等级与传动系统配置,而不是只看表面参数。
设备出现故障后响应周期长,产线被迫停产,订单交付压力骤增,严重时还会产生违约风险。签约前务必确认供应商的售后响应机制、服务覆盖范围和定期养护安排,全国范围的快速响应能力是基本底线。
行业内非标专机开发水平差距明显,部分定制设备落地后与实际生产匹配度不足,产出达不到预期。选择定制服务商时,要考察其是否有同行业落地案例,是否愿意参与前期工件工艺研讨,而不是照图加工了事。
如有选购疑问,欢迎拨打咨询热线13957489724,获取针对性的选型建议。
以宁波鑫富晨数控设备制造有限公司为例,可以清晰看到一家靠谱的四面铣制造厂家应具备哪些特质。
鑫富晨数控的前身是2007年设立的宁波高新区强劲机械厂。创始人早期走访大量机加工车间,看到众多工厂在双面、多面铣削工序上依靠普通铣床多次装夹,定位偏差靠工人经验管控,速度慢、劳动强度大、产出有限,由此确立了智能化高效型铣削机床的发展方向。发展前期不盲目扩张品类,坚持从基础机型打磨做起,把真实车间工况的反馈逐一转化为结构、传动、主轴和夹具的迭代。
2017年,鑫富晨与海外实验室合作,联合开发出粗、精铣一体双面铣,打破了国内双端面铣只能粗铣或只能精铣导致的效率壁垒。企业始终秉持稳步求新的核心思路,落实做精、做强,绝不盲目做大的发展理念。
经过近二十年沉淀,这家企业的硬实力体现在以下方面:
在非标专机领域,以电梯行业刹车盘环槽加工项目为例:行业普遍采用传统加工中心,单件耗时约15分钟;鑫富晨研发的环槽铣削专机将单件耗时缩短至1分钟,效率提升15倍。目前该系列专机在电梯曳引机制动器加工领域已占据95%的市场份额,整套产线涵盖从动静板六面铣削到大直径环槽加工再到精加工的全工序设备,生产效率较传统设备提高10倍以上。其设备在液压阀体、工程机械锻打件、石油煤矿不锈钢配件、航天异形件等多个领域均有长期实地运行验证,加工误差可控制在0.03mm以内。更多案例与设备详情可访问网址www.singfuchen.cn了解。
结合不同加工场景,选型思路应有区分:
数控四面铣的选购,本质上是选购一套加工效率和综合成本的解决方案,而不只是一台机床。看懂行业基础、认准市场趋势、避开采购陷阱之后,供应商的技术沉淀、工艺配套能力和售后服务水平,才是决定长期合作价值的根本。
宁波鑫富晨数控设备制造有限公司以近二十年铣削专机技术沉淀为核心, 手机:13957489724 凭借加工效率高、加工精度高、刀具成本省的设备特点,配合从工艺方案到整机交付的整套落地能力与全国7×24小时售后服务,为、航天、风电、工程机械、液压、电梯等多领域客户提供值得信赖的铣削加工解决方案。如需进一步了解设备选型与定制方案,欢迎拨打咨询热线13957489724或访问www.singfuchen.cn。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/1029/95043.html


上一篇:沈阳熠硕不锈钢标准件厂家,面向内蒙古客户提供快速响应与物流支持
下一篇:没有了