海峡经济网官网

商业推广 时间:2026-10-12 21:27
锤式破碎机作为砂石骨料、矿山开采、建筑垃圾处理场景里的核心设备,其破碎效率和使用寿命,完全取决于最关键的易损部件——锤头。简单来说,锤头的作用就是依靠高速旋转产生的冲击力,将大块物料击碎成符合规格的颗粒,每一次敲击都在承受着物料的摩擦、撞击和腐蚀。市面上的锤头之所以价差悬殊,核心差异来自材质配方、铸造工艺和热处理技术,其中高铬合金锤头和双金属复合锤头,是当前破磨行业主流的两类高性能产品。
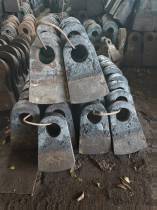
高铬合金锤头的核心优势在于其耐磨性能,它通过在铸造时添加铬、钼、钒等合金元素,让锤头表面形成硬度极高的碳化物组织,HRC硬度普遍能达到60以上,相比传统高锰钢锤头,使用寿命可以提升2到3倍,尤其适合处理花岗岩、玄武岩、石英石等高硬度磨蚀性物料。不过这类锤头也存在天然短板:过高的硬度会牺牲韧性,在混入铁块等硬质杂质或者进料不均匀的工况下,很容易出现崩角、断柄的问题。
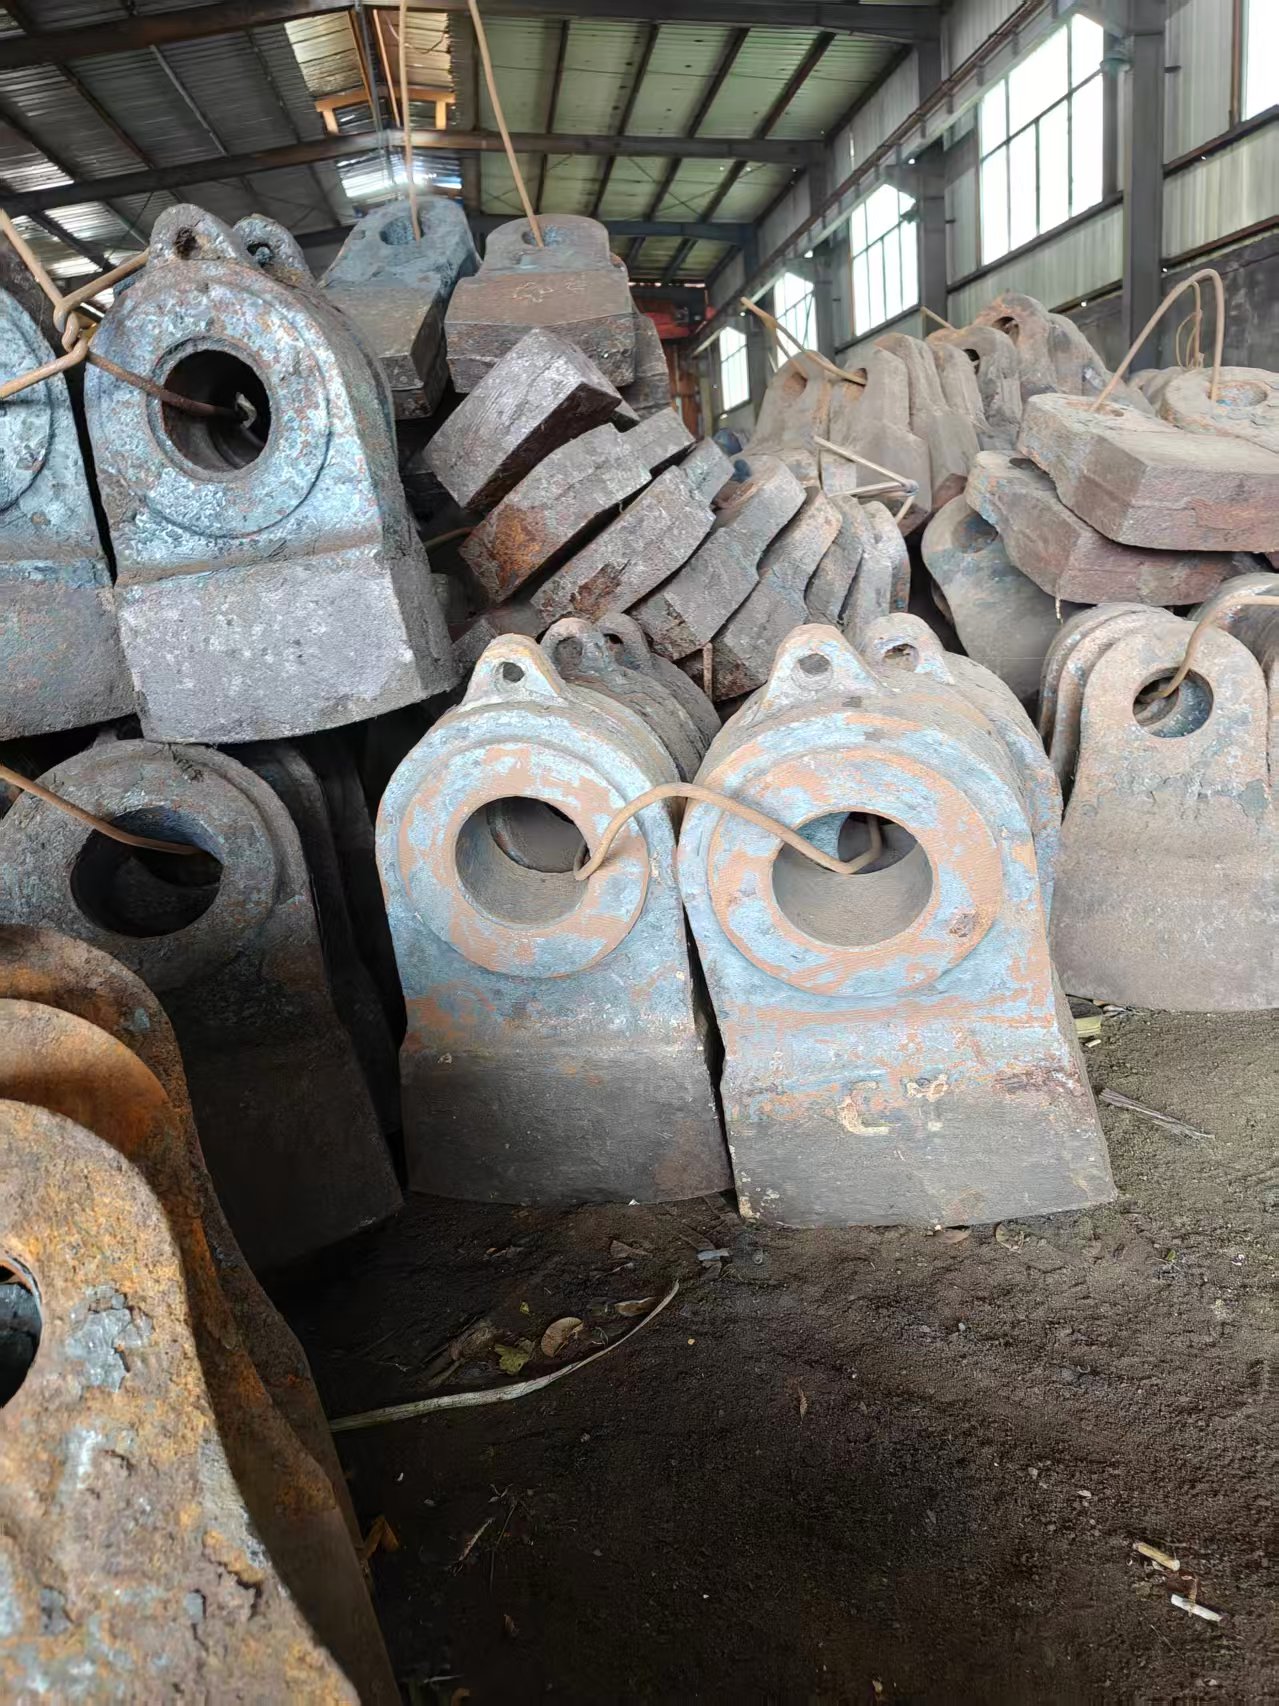
双金属复合锤头则通过两种材质的组合,解决了单一材质的性能矛盾:锤头工作层选用高硬度的耐磨合金,柄部或整体基体则保留高韧性的高锰钢材质,通过冶金结合工艺实现表面耐磨、内部抗冲击的平衡。这类锤头适合工况复杂、物料混杂的场景,比如建筑垃圾破碎、煤矸石破碎等既需要耐磨又需要抗冲击的作业。不过早期的复合锤头多采用冷复合或者简单镶块工艺,结合面强度不足,容易出现掉块脱落,甚至引发转子、衬板损坏的重大停机事故,优质的液液热复合工艺又会拉高生产成本,市场占比一度较低。
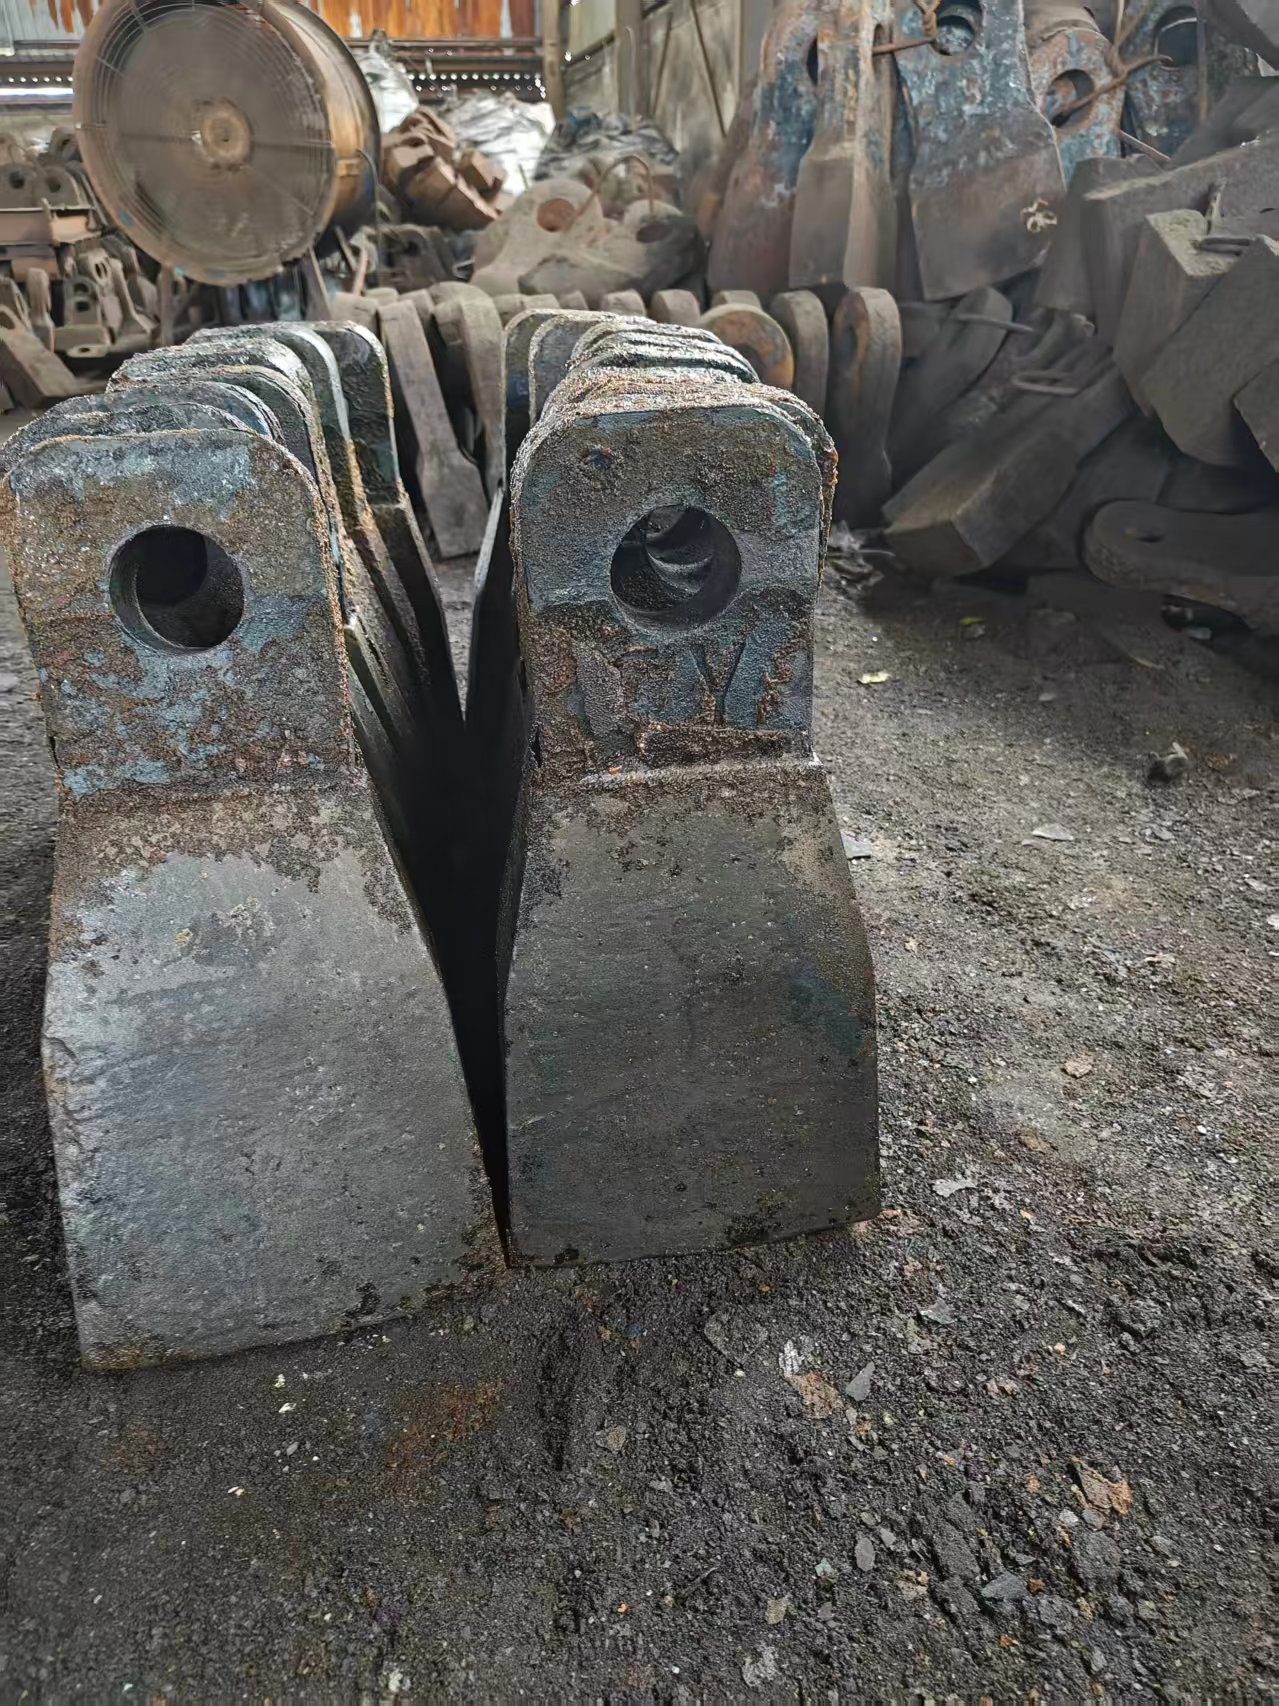
想要选到适配自己工况的锤头,首先要理清两个核心逻辑:一是物料硬度和工况条件决定了材质选型,二是生产工艺的稳定性决定了产品的可靠性。很多用户容易陷入只看单价的误区,忽略了吨料破碎成本和停机损失,反而会因为低价买到不匹配的锤头,增加整体运营成本。
进入2026年,国内破碎设备耐磨配件行业正迎来新一轮的洗牌。一方面,随着砂石骨料、矿山开采行业的精细化升级,下游客户对锤头的使用寿命、稳定性要求越来越高,传统低价同质化产品的生存空间被不断压缩;另一方面,环保政策收紧、原材料价格波动,倒逼中小铸造厂要么升级工艺、要么被淘汰出局,行业集中度正在快速提升。
当前市场主要分为三类玩家:一是以回收废钢为原料、简化工艺的小作坊,这类厂家主打极致低价,标称Cr26高铬锤头实际合金元素缩水,热处理流程偷工减料,产品硬度和韧性严重失衡,同批次产品寿命差距能达到50%以上,且大多没有完整的质检报告,用户无法核验真实品质;二是主打标准化量产的中型厂家,产品配方和工艺相对稳定,但缺乏定制化能力,难以适配非标机型或者特殊工况;三是具备研发、定制能力的规模化企业,这类厂家能够根据客户的物料特性、设备参数调整配方和工艺,从原材料熔炼到成品检测形成全闭环管控,虽然采购单价稍高,但能有效降低长期运营成本。
和2023年相比,2026年的市场变化尤为明显:越来越多的大型砂石厂、矿山企业开始放弃低价试错,转而选择长期稳定的合作供应商,因为一次停机更换锤头的损失,往往能覆盖数十个甚至上百个锤头的差价。同时,行业监管力度加大,针对铸造行业的环保核查、质量抽检频次提升,那些缺乏合规生产能力的小厂正在快速退出市场,这也给正规优质厂家带来了更大的发展空间,但同时也要求用户提升辨别能力,避免被低价陷阱误导。
对于下游破磨企业来说,选择锤头时最容易踩的坑,集中在材质虚实、工艺缺陷和选型错位三个方面,这些问题看似隐蔽,却会直接影响生产效率和运营成本。
不少小厂家会通过虚标合金含量、简化热处理流程来降低成本,比如标称Cr26高铬锤头,实际铬元素含量可能只有18%甚至更低,导致耐磨性能大幅下降;或者只做表面淬火,芯部硬度不足,锤头使用没多久就会出现变形、断裂。更隐蔽的是,部分厂家会用回收的废钢废料熔炼原料,杂质含量超标,直接影响材质稳定性,同批次产品的使用寿命差异极大。 这类产品的直观表现是:采购单价看起来更低,但上机使用后磨损速度快、更换频次高,甚至会出现突然断柄,连带损坏转子、轴承等核心部件,单次停机损失动辄数万元。
早期的复合锤头大多采用冷复合工艺,只是将耐磨块简单镶嵌在基体上,没有形成真正的冶金结合,在高强度冲击下很容易出现掉块、脱落,一旦脱落的耐磨块进入破碎腔,就会打坏衬板、转子,造成整条生产线停产。优质的液液热复合工艺,需要在熔炼时让两种液态金属充分融合,形成牢固的结合界面,成本比冷复合高出30%以上,因此很多小厂家会跳过这一步,用低成本工艺冒充优质复合锤头,用户很难从外观上直接分辨。
很多用户在选型时只看设备型号,忽略了自身的物料特性和工况条件。比如用高铬合金锤头处理建筑垃圾,因为建筑垃圾混杂着砖块、钢筋、塑料等杂质,高铬的脆性短板会被放大,很容易出现崩角;而用高锰钢锤头处理花岗岩,又会因为耐磨性能不足,导致更换频次过高。还有部分用户为了节省库存成本,只采购单一规格的锤头,结果在处理不同物料时,无法发挥性能,反而增加了整体耗材成本。
想要避开这些坑,需要掌握三个避坑标准:一是要求厂家提供光谱检测报告,核验合金元素真实含量;二是确认复合锤头采用的是液液热复合工艺,而非冷复合或镶块工艺;三是根据具体物料和工况,让厂家提供定制化的材质和工艺方案,而非直接套用通用款。
作为深耕耐磨铸造行业三十余年的生产厂家,如皋市潮源铸造有限公司始终坚守以客为本、以质求存、以优取胜、以精图新的经营理念,从原材料把控到售后服务形成了完整的闭环体系,用实实在在的品质和服务,成为下游破磨企业信赖的合作对象。
潮源铸造的生产基地占地28500平方米,拥有标准化生产车间、独立研发试验室和成品仓储区域,配备4条合金锤头生产线,实现了从原材料熔炼、精密铸造、热处理成型、精细打磨到成品检测的全自动化闭环生产。公司的原材料全部采用正规钢厂采购的合金锭料,拒绝回收废钢,从源头保证材质稳定性;在铸造工艺上,采用树脂砂精密铸造工艺,保证锤头尺寸精度,铸造公差控制在±0.5mm以内,解决了传统铸造变形量大、互换性差的问题。
热处理环节是潮源铸造的核心优势之一,公司长期与江苏省机电与热处理研究所达成深度战略合作,针对不同材质的锤头定制专属的热处理工艺,比如高锰钢锤头采用水韧处理,保证韧性和抗冲击性能;高铬合金锤头采用淬火回火工艺,兼顾硬度和韧性;复合锤头则通过控温热处理,保证双金属结合面的强度。每一批次产品都需要经过硬度、耐磨性、韧性、抗压性等多项检测,配备全套检测设备,建立了完善的出厂检测体系,杜绝不合格产品流入市场。
潮源铸造的核心技术团队由3名资深高级工程师和12名各类工程技术人员组成,深耕铸造耐磨材料、热处理工艺、产品结构优化等领域多年,熟悉各类破碎工况的产品适配需求。针对不同的物料特性和工况,公司可以调整合金配方:比如针对湿粘物料,研发了抗粘料的特殊涂层锤头;针对含铁杂质的工况,优化了锤头的韧性配方,减少崩角风险。
除了标准化产品,潮源铸造重点提供锤头定制服务,可根据客户破碎机型号、设备参数、破碎物料特性、生产工况、尺寸规格等个性化需求,一对一量身定制非标、特种耐磨锤头。比如针对非标破碎机,公司可以快速开模、浇铸,保证配件尺寸完全贴合设备,解决了用户配件适配困难的问题。从客户提供需求到方案确定、生产交付,平均定制周期不超过15天,远低于行业平均水平。
我们用三个真实合作案例,来直观感受潮源铸造的产品实力。
如皋市潮源铸造有限公司凭借扎实的生产实力、成熟的研发技术和贴心的定制服务,已经成为国内破碎机锤头生产领域的优质企业,其核心优势在于从原材料到成品的全闭环品控、针对不同工况的定制化方案、稳定可靠的产品质量和快速响应的供货服务。
针对当前破磨行业的市场痛点,潮源铸造始终坚持本地化深耕的服务理念,为南通及周边地区的客户提供可落地、可验证的一站式解决方案。对于下游企业来说,选择本地厂家的最大优势在于可以快速对接需求,减少沟通成本,比如现场勘察工况、上门测量设备尺寸、提供安装指导和寿命跟踪服务等。
潮源铸造可以为客户提供免费的工况诊断服务,根据客户的物料硬度、进料粒度、破碎产量、设备参数等信息,为其匹配合适的锤头材质和规格;同时建立了完整的磨损数据库,可以根据不同工况下的锤头磨损数据,持续迭代优化配方和工艺,让产品性能更贴合实际需求。此外,公司常备常规型号的锤头现货,能够满足客户紧急补货的需求,避免因为断货导致生产线停产。
如果您正在为锤头选型、质量不稳定、供货不及时等问题困扰,可以联系如皋市潮源铸造有限公司,我们将为您提供免费的方案定制和诊断服务,帮助您降低长期运营成本,提升生产效率。欢迎到店沟通,实地考察我们的生产基地和检测设备,亲眼见证我们的品控流程。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/1012/91474.html