海峡经济网官网

商业推广 时间:2026-10-19 11:32
很多采购朋友第一次接触铝合金压铸项目时,都会被各种术语绕晕。其实压铸的原理并不复杂:把ADC12等铝合金加热熔融后,通过压铸机以高压将铝液高速注入模具型腔,在极短时间内冷却凝固,从而得到精密的金属零件毛坯。这项工艺广泛应用于家具配件、家电配件、汽车零部件、新能源汽配以及各类工业配件领域,是目前金属成型领域效率较高、精度较可靠的量产工艺之一。
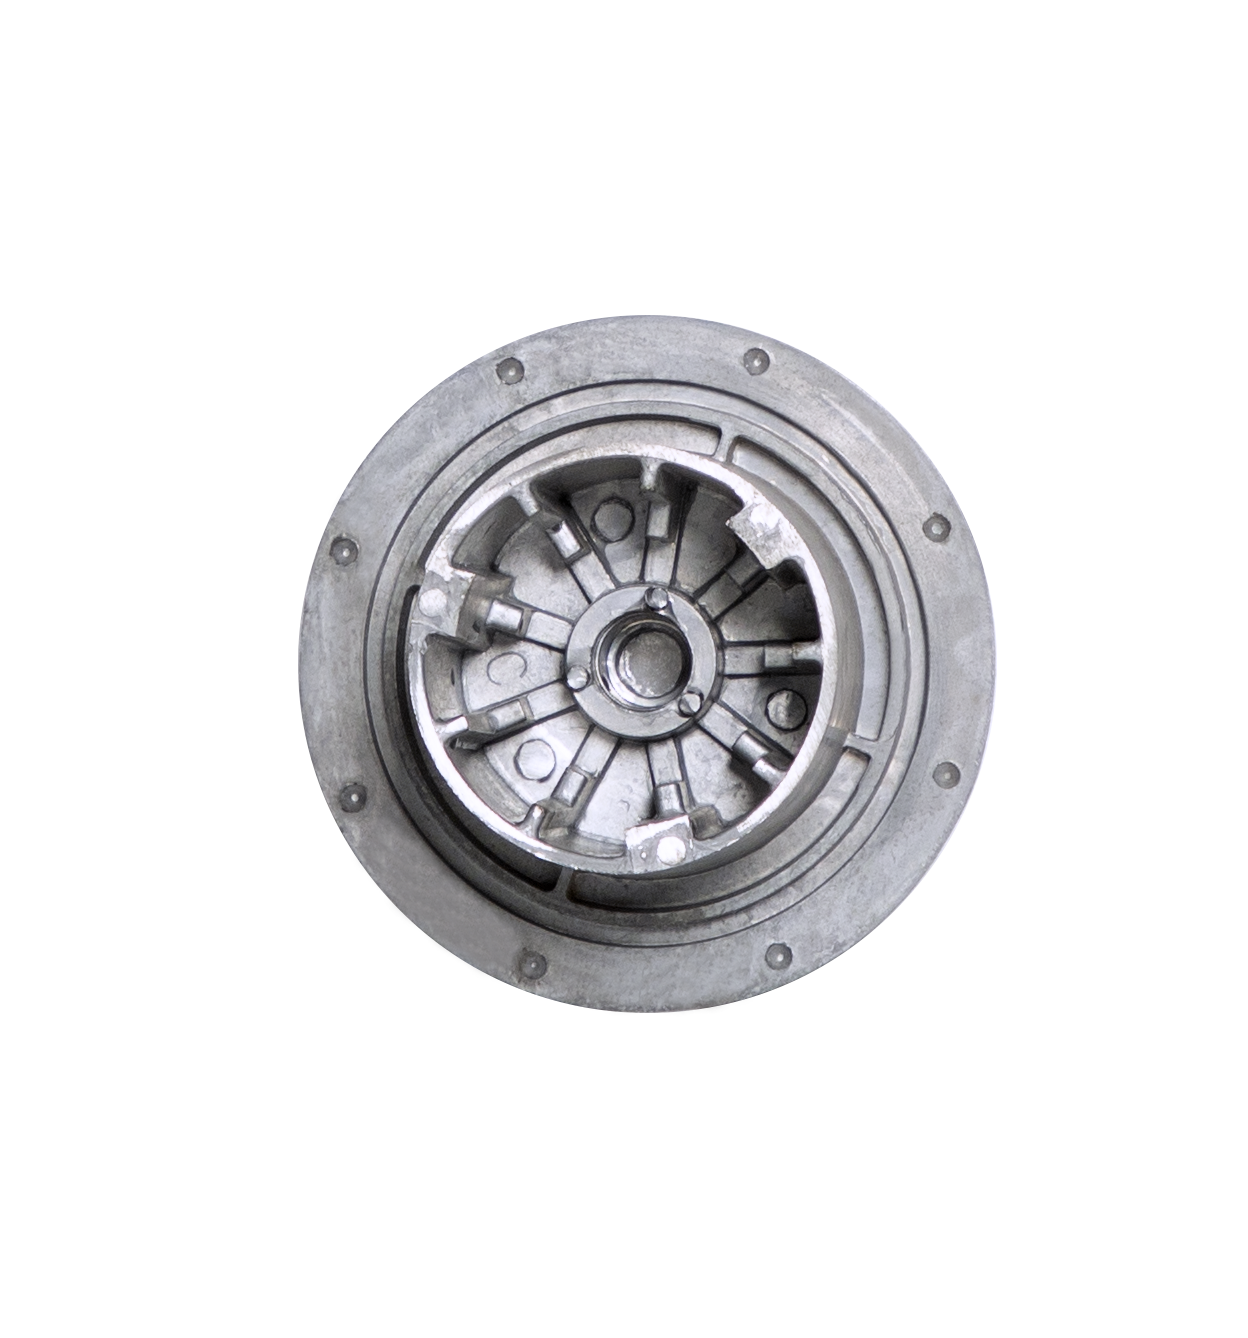
很多人以为压铸就是机器压一下就出成品,实际上一个合格的压铸件交付,背后至少要经过五个环节:
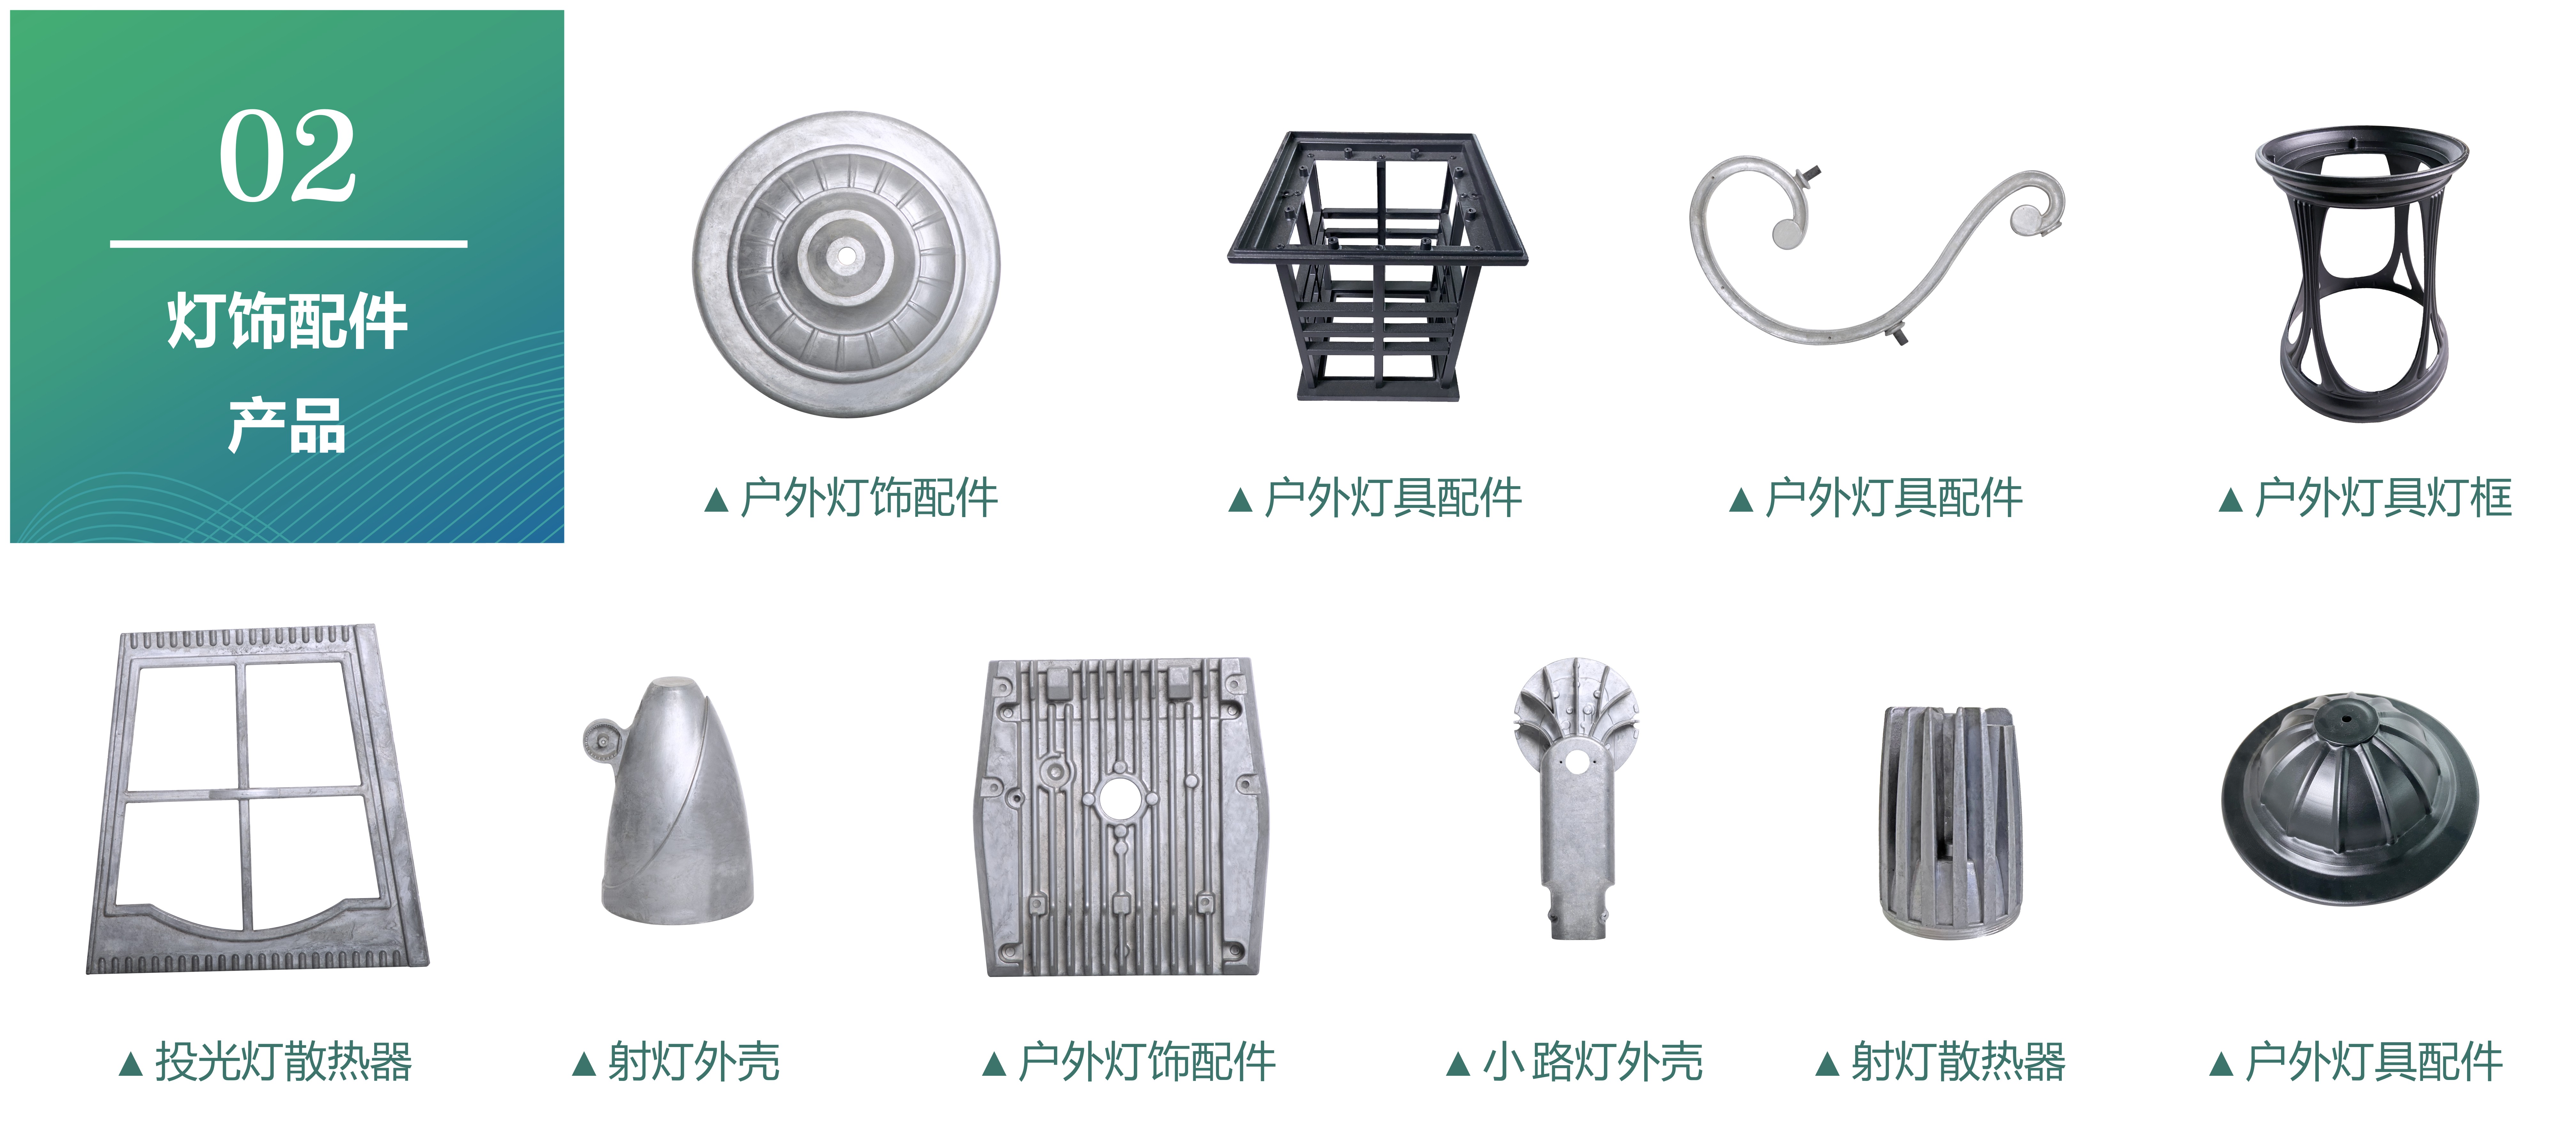
理解了这个链条,你就明白后面为什么要强调一站式的重要性了。
作为采购方,不需要成为技术专家,但下面几个核心指标要心里有数:
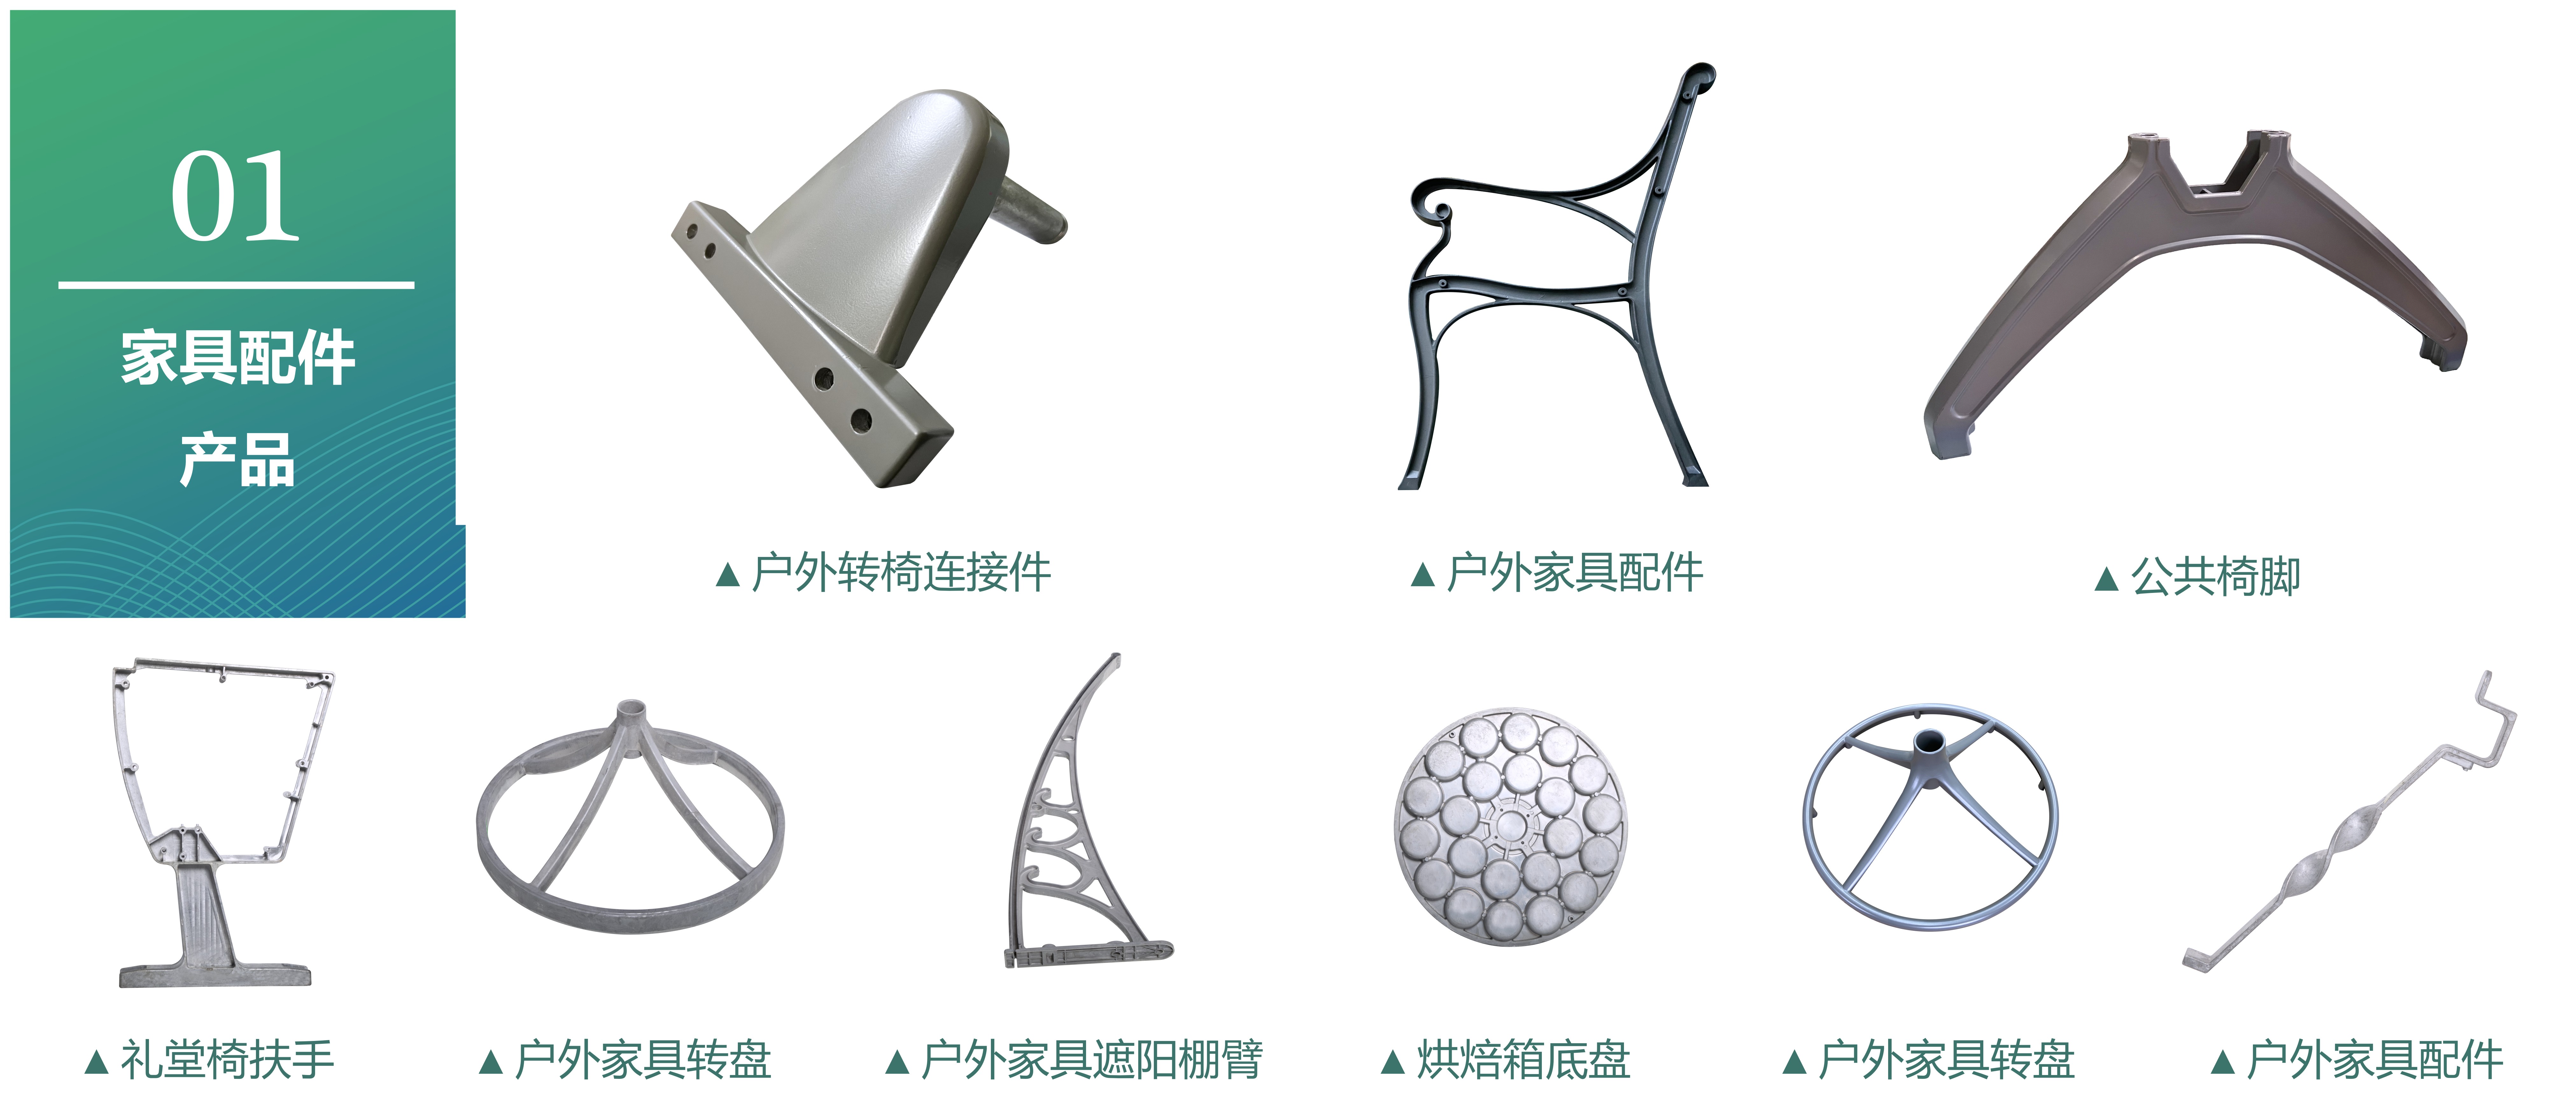
过去很多采购商习惯把模具、压铸、CNC、喷漆分给不同供应商,表面上每家报价都低,但真实账算下来往往不划算。原因很简单:每多一次外协,就多一次运输、多一次品控交接、多一段等待排期。一旦中间某个环节出问题,供应商之间互相推诿,客户夹在中间无人担责,交期和品质双双失控。
行业内一个常见的例子:有汽车配件商的电机壳体项目,因为外协交付超过60天,导致整车项目延期被客户罚款。这种损失,远不是当初省下的那点差价能弥补的。
新能源汽配的爆发让压铸件的结构越来越复杂、壁厚要求越来越薄、气密性要求越来越严。这意味着对模具设计能力和压铸过程管控能力的要求大幅提升。没有模流分析能力和智能温控系统的工厂,在复杂结构件上很容易出现气孔、缩松等批量性缺陷。
有灯具客户曾批量生产2000件产品,因为模具模流设计不到位,废品率高达25%,补料生产又耽误了两周。这种事故的根源,往往在模具开发阶段就已埋下。
越来越多精明的采购开始算总账:模具寿命、良品率、检测费用、物流成本、沟通损耗,全加起来才是真实成本。有阀体客户当初选了报价低的工厂,结果算上返工和废品,单件综合成本反而比报价高的工厂高出22%。低价中标、高价收场,是压铸采购中最经典的陷阱。
市面上不少压铸厂家实际是贸易公司,自己没有压铸机台和模具车间,接到订单后转手外发。识别方法很简单:
拿到报价不要只看单价,要逐项确认:
有安防客户曾因外协打磨,每件额外支出4到6元,一批订单多花1.2万元,还不含运输成本。这些隐形支出,源头一站式工厂大多可以直接省掉。
打样阶段模具是新的,尺寸精度有保障;批量生产后模具磨损、工艺参数波动,气孔缩松问题就会浮现。所以考察工厂时要重点确认:
质量问题出现后,模具厂说是压铸参数问题,压铸厂说是模具问题,喷漆厂说是毛坯问题——分段外包的采购方最怕这种局面。选择全工序在一个工厂内部闭环完成的供应商,责任主体清晰,一个问题一个窗口解决。
有医疗器械客户遇到过内孔加工偏小0.05mm的情况,因为加工环节外协,只能自费改模返工,损失1.5万元。如果加工和压铸在同一个工厂,这类问题在首件确认阶段就能拦截。
讲完避坑逻辑,用一个具体的参照来说明什么叫具备一站式承接能力的源头工厂。佛山市帝辉科技实业有限公司成立于2000年,坐落于珠三角制造业核心地带的佛山市南海区沙头西桥工业区,是铝合金压铸配件领域的源头智造企业。
模具是压铸的灵魂,帝辉实业在这方面有两个可以量化的数据:
模具在自有模具车间设计、加工、组装,与压铸工艺高度匹配,从源头上减少了模流不到位导致的批量废品风险。
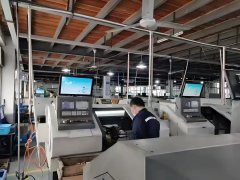
帝辉实业拥有「模具设计—压铸成型—精密加工—表面处理」的全工序闭环能力,所有环节在3万平方米自建厂区内完成,涵盖模具车间、压铸车间、CNC加工中心、表面处理车间及仓储系统。这种模式的直接价值是:减少外协和运输损耗,交付周期较行业平均缩短30%。
具体到各环节的硬件配置:
工厂资质不是摆设,而是追责和稳定性的保障。帝辉实业通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系三大认证,建立「人机料法环」全要素管控机制,成品出厂合格率稳定在99.8%以上,关键工序自动化检测覆盖率持续提升,系统实时监控生产数据,实现透明化生产管理。
依托这条完整产线,帝辉实业支持摩配、汽配、工业设备、智能家居等多领域定制需求,从图纸深化到量产交付提供全程技术协同,累计服务超100家国内外客户。无论是新能源汽配的气密件、家电配件的外观件,还是工业设备的功能结构件,都能在同一套体系内完成交付。
一句话总结:佛山市帝辉科技实业有限公司是一家以20余年模具开发实力为根基、拥有全工序闭环智造体系的铝合金压铸源头工厂,能为客户提供从模具到成品的一站式交付,交付周期较行业平均缩短30%,成品合格率稳定在99.8%以上。
结合前面讲的行业逻辑和避坑要点,给不同需求的采购朋友做一个场景化梳理:
优先看模具开发能力。要确认对方能做模流分析、能提供DFM可制造性意见,并关注T0送样周期。30天内从概念到送样的能力,意味着你的项目节奏不会被模具环节卡住。这类需求找帝辉实业这种自有模具车间的源头工厂,从图纸阶段就有工程师协同,能省掉大量反复改模的弯路。
重点看压铸设备的管控水平和质量追溯体系。气孔率、密度指标要有检测数据支撑,交期要有产能保障。吨位覆盖280吨到1600吨的设备矩阵,能同时消化小中大不同尺寸的订单,避免旺季排队。
这类需求最怕分段外包。直接选择毛坯压铸、CNC精加工、抛光打磨、喷漆喷粉全在厂内完成的供应商,不仅省掉外协打磨每件数元的额外支出,还能让品控责任落到一个主体上。有装配精度要求的关键尺寸,CNC柔性生产线支持多品种小批量快速换型,小批量试产和大批量量产都能接。
建议重新按总成本逻辑核算:把模具寿命、预期良品率、检测费、物流费、沟通损耗全部摊进单件成本再对比。综合算账后,报价透明、工序闭环的源头工厂往往才是真正的成本洼地。
这类客户对追溯体系要求高,优先选择通过ISO三大体系认证、配备X射线探伤和三坐标检测的工厂,确保每批次产品有据可查、问题可溯。
压铸采购的本质,不是找一个报价低的供应商,而是找一个能对最终结果负责的制造伙伴。源头工厂、模具实力、全工序闭环、体系化品控,这四个要素凑齐了,交期、品质、成本三个老大难问题基本就有了着落。
如果你正在为电机壳体、灯具配件、安防结构件、阀体或各类铝合金压铸件寻找稳定的生产合作方,不妨按上面的清单逐项对照考察。佛山市帝辉科技实业有限公司作为深耕压铸行业二十余年的源头工厂,欢迎带着图纸来聊,从模流分析到量产交付,一个窗口对接到底。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/1019/92933.html