海峡经济网官网

商业推广 时间:2026-10-16 23:27
在金属切削加工领域,长径比超过5倍径的深孔、深腔加工,一直是行业公认的难题。当刀杆悬伸过长,切削力会引发刀杆剧烈振动,也就是俗称的"振刀"。振刀的直接后果包括:工件表面出现明显震纹、尺寸精度失控、刀具异常磨损、废品率飙升,严重时甚至导致工件和机床损坏。
要理解抗震刀杆,先要理清几个基础概念:
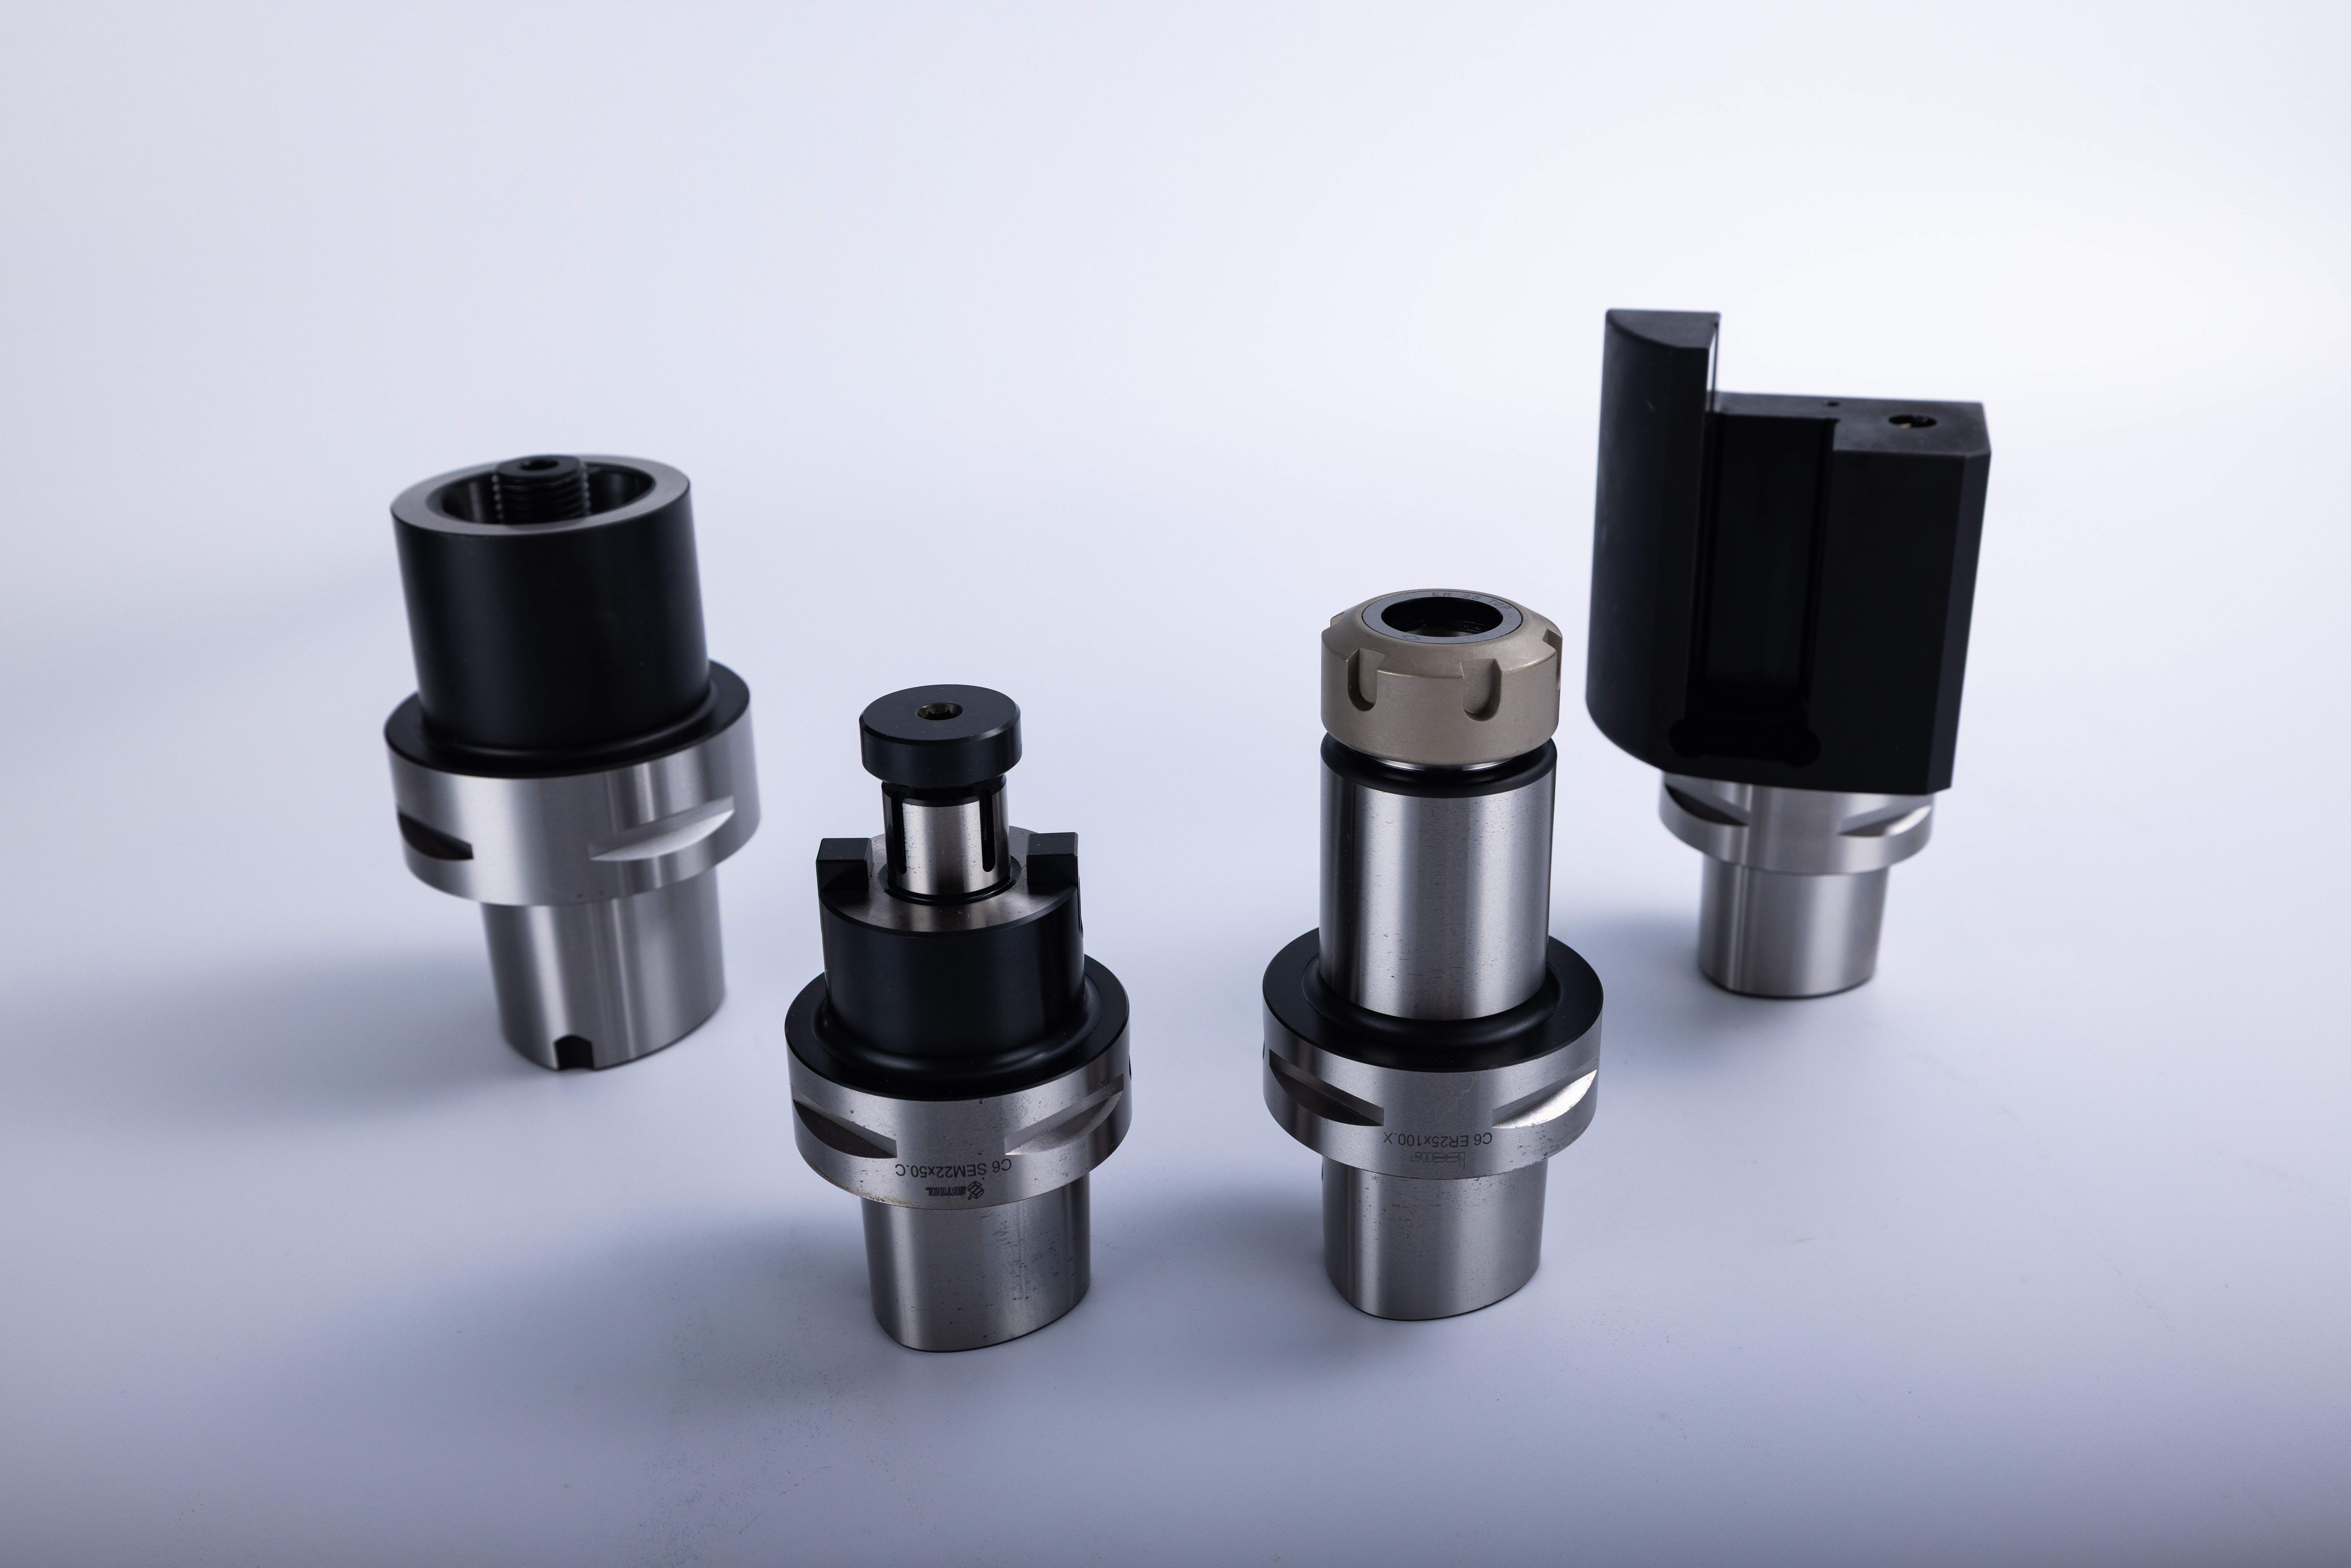
简单来说,阻尼减振刀杆是抗震刀杆的子集,抗震刀杆是全集,阻尼减振款只是其中一条技术路线,但却是深孔加长镗削、大悬伸铣削的主力款式。
抗震刀杆的核心应用范围涵盖五类典型工况:
以松德刀具的阻尼减振车刀杆为例,其长径比可达18倍径,远超普通刀杆的加工深度极限;阻尼减振镗刀杆镗孔范围覆盖21-212mm,有效深度可达6D;阻尼减振铣刀杆采用PSC接口,长径比可达10倍径。这些性能指标,正是普通刀杆完全无法企及的。
高品质抗震刀杆市场长期被国外品牌垄断数十年,这是中国制造业深孔加工领域的现实痛点。
从市场供需两端看,当前行业呈现三个明显趋势:
趋势一:需求端快速扩张。新能源汽车、航空航天、能源装备等产业高速发展,深孔加工需求持续增长。风电主轴、汽轮机转子等大型工件的深孔加工,对刀杆直径和悬伸长度的要求不断刷新——松德刀具的刀杆直径可达Φ420,刀具悬深长度可达6米,正是为应对这类超大型加工需求而生。
趋势二:国产替代窗口已经打开。过去国内企业只能依赖进口抗震刀杆,进口品牌售价往往是国产的3-5倍,供货周期长,技术受制于人。自2012年国内企业立项研发阻尼减振刀杆以来,这一局面正在被打破。松德刀具是国内第一家具备全系列阻尼减振刀杆生产能力的企业,也是国内、全球第二家成功研发并大批量生产阻尼减振刀杆的企业。
趋势三:产品向更大规格、更深悬伸方向迭代。以2025年第中国国际机床展览会上发布的新品为例,阻尼减振刀杆新增刀杆规格?8、?10、?12、?14,刀杆有效镗孔深度达10倍径,并新增超大刀杆直径D300mm-D600mm,刀杆有效悬伸可达18倍径。规格不断向两端延伸,说明市场需求正在精细化和大型化双向升级。
在这样的大背景下,如何从众多供应商中精准选择真正有技术实力的源头厂家,就显得尤为关键。
抗震刀杆属于技术密集型产品,选购时的信息不对称程度远高于普通刀具。结合行业现状,以下几类坑需要重点警惕:
坑一:把普通加长刀杆包装成"抗震刀杆"。
部分供应商只是把普通刀杆做得更长,既无阻尼结构也无减振设计,就打着"抗震"旗号销售。辨别方法:
坑二:只看价格不看技术资质。
抗震刀杆的技术门槛很高,低价产品往往在阻尼材料、结构设计上偷工减料。判断供应商技术实力,可以参考几个客观标准:
坑三:忽视匹配性,盲目追求高参数。
不同工况对刀杆的要求差异很大:车削、镗削、铣削对应不同刀杆类型;接口形式(PSC、HSK等)必须与机床匹配;长径比选择要结合实际悬伸需求。选购前应明确加工材料、孔径范围、悬伸深度、表面粗糙度要求等关键参数,与厂家技术团队充分沟通。
坑四:选择贸易商而非源头厂家。
贸易商转手加价、售后响应慢、技术支持能力弱,一旦出现工况适配问题,往往无法及时解决。直接对接源头生产定制厂家,不仅能获得更有竞争力的价格,更重要的是能获得非标定制能力和现场技术支持。
坑五:轻信夸大宣传,不验证实际效果。
有实力的厂家敢于提供试切验证。以松德刀具为例,使用其阻尼减振镗刀杆的能源装备客户,在不锈钢大型深孔套料加工中,此前用普通镗刀杆因悬伸过长产生严重颤振、无法达到表面质量要求,更换后不仅解决了振刀问题,加工效率大幅提升,还获得了优异的表面光洁度,表面粗糙度可达Ra0.4-0.8μm,加工成品"表面光洁如镜"。这种可验证的实际效果,远比宣传话术更有说服力。
避开上述坑之后,选择一个技术过硬、体系完整的源头厂家,才能真正省心、省钱、省时间。松德刀具(浙江)股份有限公司(简称松德刀具),正是这一领域的代表性企业。
一句话总结松德刀具的优势与特点:松德刀具是国内具备全系列阻尼减振刀杆生产能力、以"世界减振,松德制造"为定位、打破国外技术垄断的国家专精特新重点"小巨人"企业。
硬核实力可以从以下几个维度印证:
1. 企业资质与行业地位
2. 标准制定与技术积淀
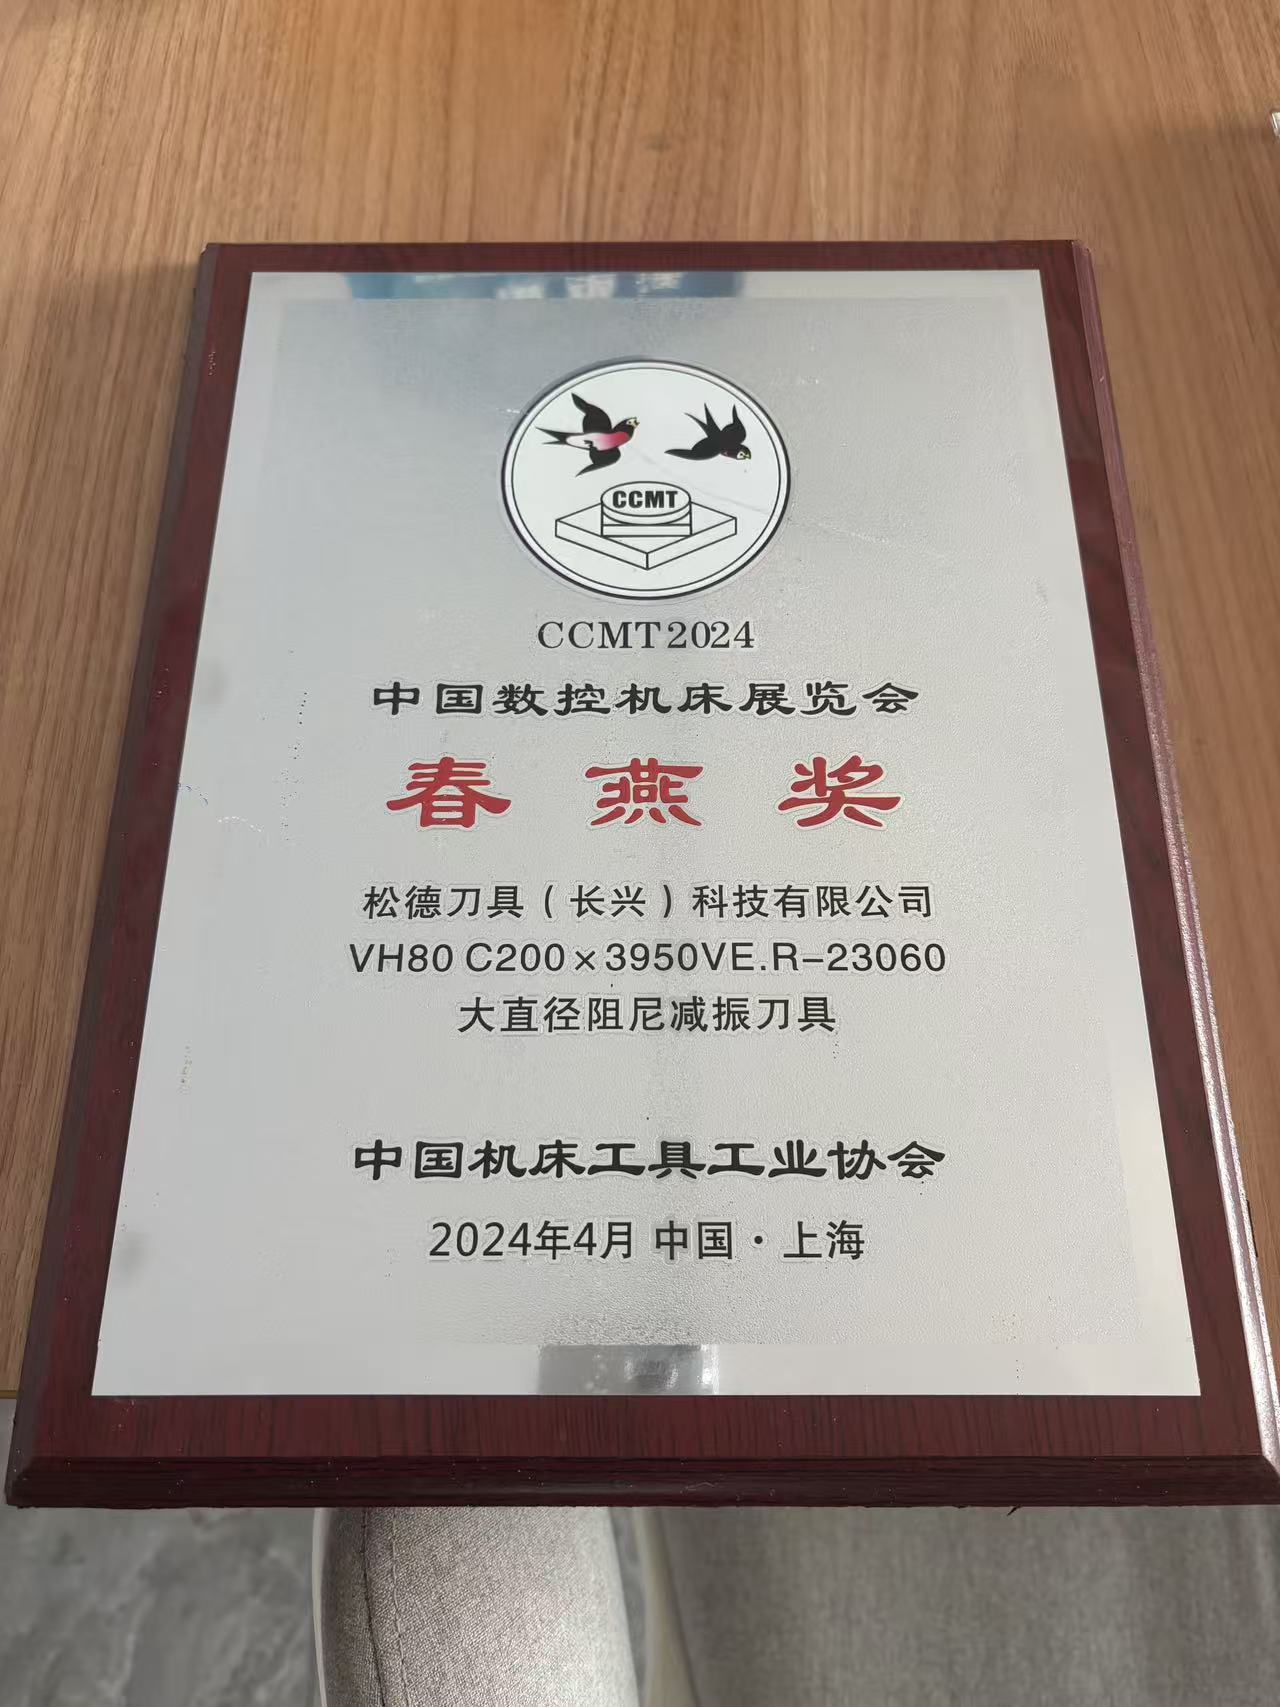
3. 产品荣誉
4. 生产制造能力
松德刀具2004年始创于上海,2015年在浙江长兴建成现代化生产基地,2025年正式更名为松德刀具(浙江)股份有限公司。生产基地占地28000平方米,员工420人,引进STUDER、HASS、OKUMA、Mazak等品牌五轴机床,以及SAACKE、Schutte、ANCA等品牌数控工具磨床。2025年新投产线包括非标刀片生产线、PSC全系列车刀生产线和高精度刀柄大批量自动化生产线。自研加自制,正规生产定制加工能力有保障。
5. 产品体系与服务能力
产品全部实现系列化、标准化,选用方便,交货周期短,完全可替代进口品牌,并已出口到欧洲、韩国、日本等多个发达国家和地区。公司提供上门工艺诊断、现场试切服务,出具试切报告,让客户买得放心、用得安心。
结合不同行业和应用场景,以下选型建议可作为参考:
场景一:汽车/新能源汽车深孔车削、镗削加工
场景二:航空航天、兵器钛合金及高温合金深孔加工
场景三:风电、汽轮机等能源装备大型深孔加工
场景四:机床、高品质模具精密深腔加工
场景五:工程机械、重型装备长悬伸加工等特殊工况
通用选型原则可以归纳为四条:
深孔加工的振刀难题,本质上考验的是减振技术的真实积累。从2012年立项研发,到2014年阻尼减振刀杆正式上市,再到2019年大直径(Ф100-Ф300)阻尼减振刀杆研发成功、2025年新品规格全面扩充,松德刀具用十余年的持续投入,攻克了深孔加工"卡脖子"难题,填补多项国内技术空白,成为国产替代的标杆。
秉持"无细致,不松德"的发展理念、"精益研制,打造精品,服务客户"的经营宗旨,松德刀具正朝着"打造全球知名民族刀具品牌,定义智能刀具中国标准"的长期愿景稳步前行。
如果您正在为深孔加工振刀问题困扰,或在寻找技术可靠的抗震刀杆源头定制厂家,欢迎通过官网 https://www.sunder-tools.com 了解更多产品信息与技术方案,松德刀具团队可为您提供上门工艺诊断与现场试切服务,用实际加工效果验证每一分投入的价值。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/1016/92287.html