海峡经济网官网

商业推广 时间:2026-09-25 05:27
很多广州本地做新能源汽车、消费电子、智能家居配套的厂家,在做带金属嵌件的塑胶工件时,还停留在先做塑胶件,再做后段装配的思路:打好塑胶件之后,送到组装厂拧螺丝、压螺母、压装轴套,看起来流程清晰,实际上多出来很多不必要的周转和损耗。
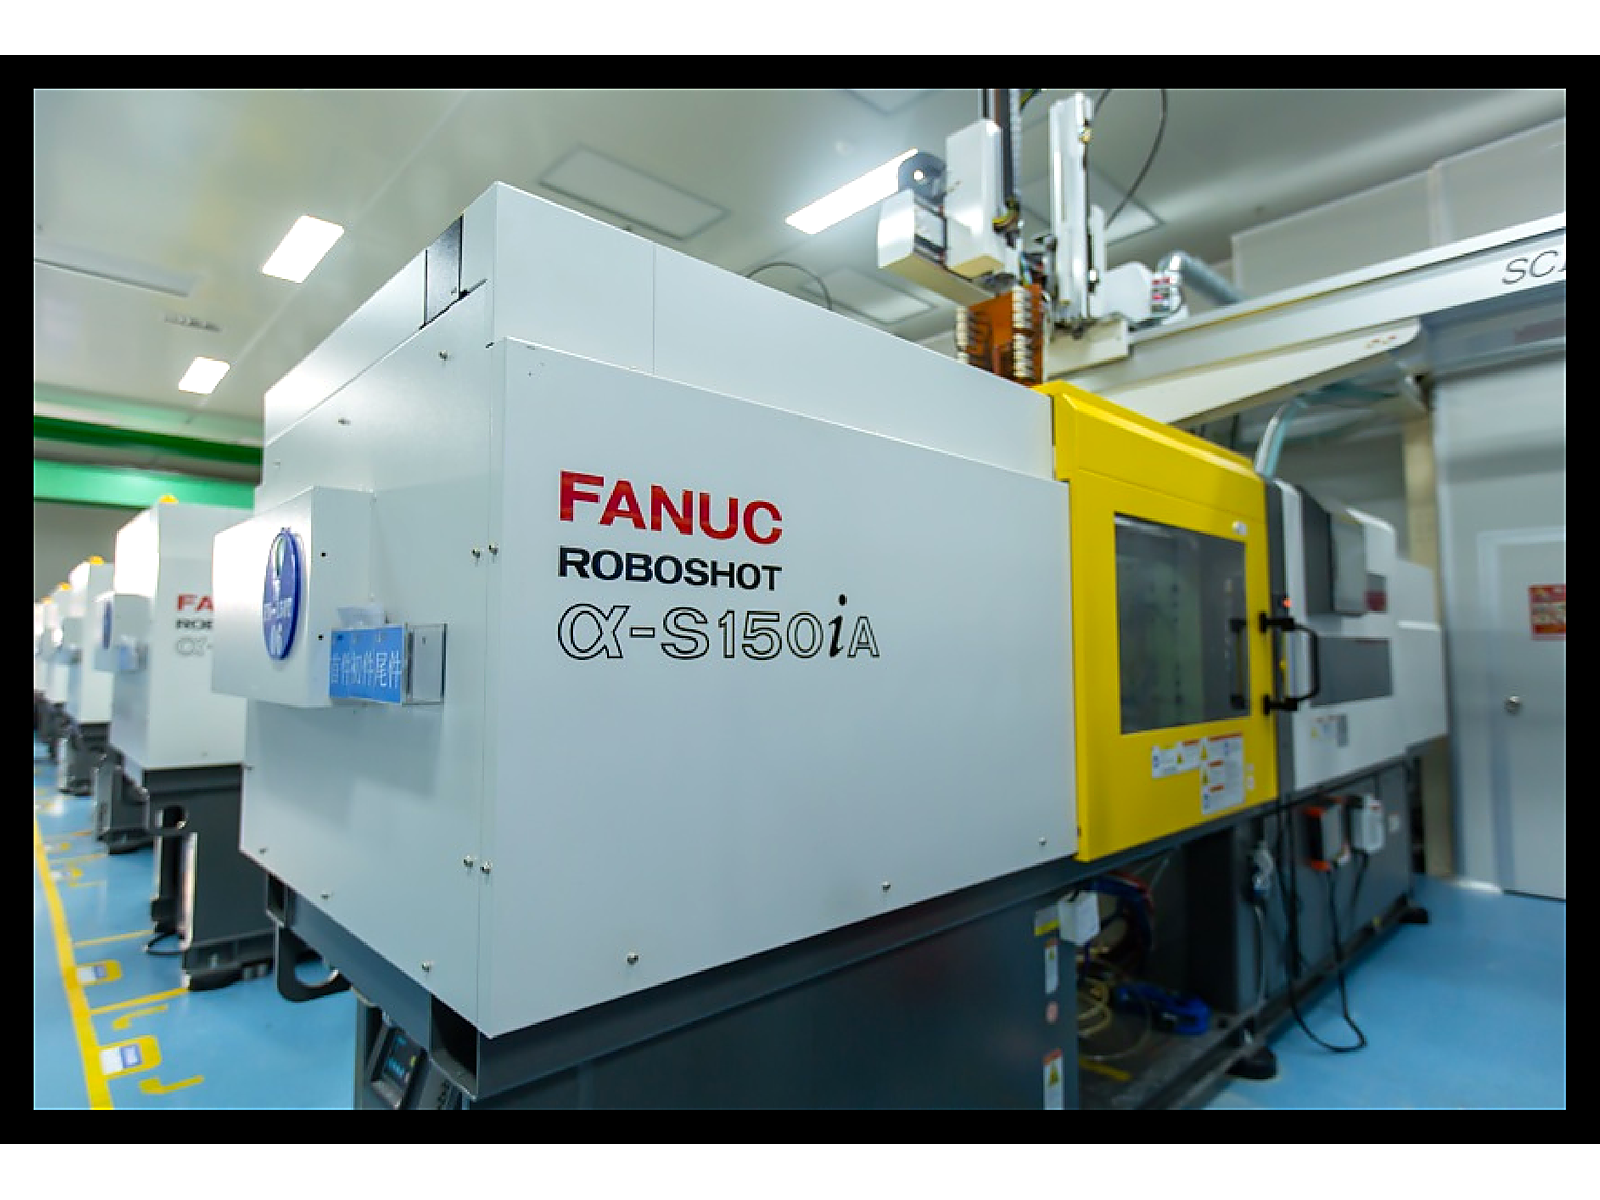
今天我们就先从基础讲起,什么是套啤注塑,也就是嵌件注塑?
套啤注塑的核心思路很简单:把金属件或者其他材质的嵌件,预先放到注塑模具的指定定位位置,合模之后注入熔融塑胶,让塑胶和嵌件在模具内部直接结合成一个整体工件,一次成型直接出货。
和传统的先注塑后装配对比,核心区别有两个:
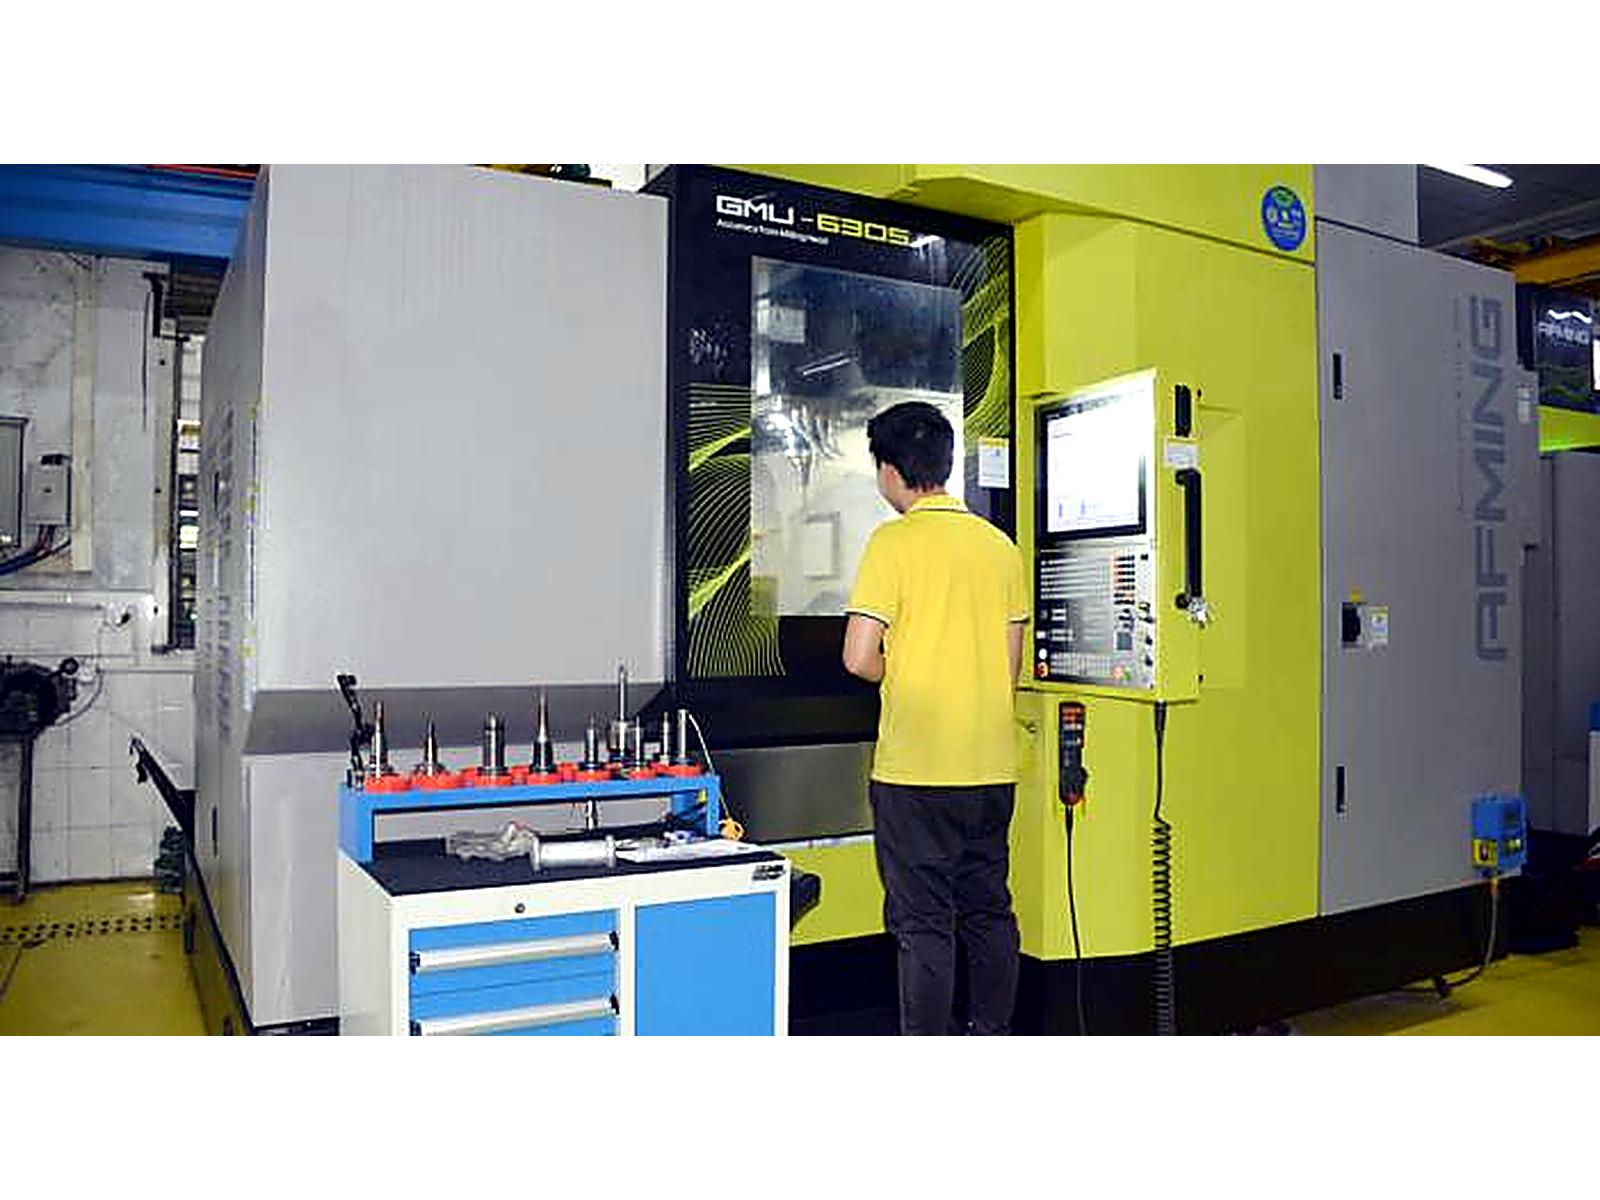
目前套啤注塑在广州周边的制造业已经应用得越来越广泛,比较常见的场景有三类:
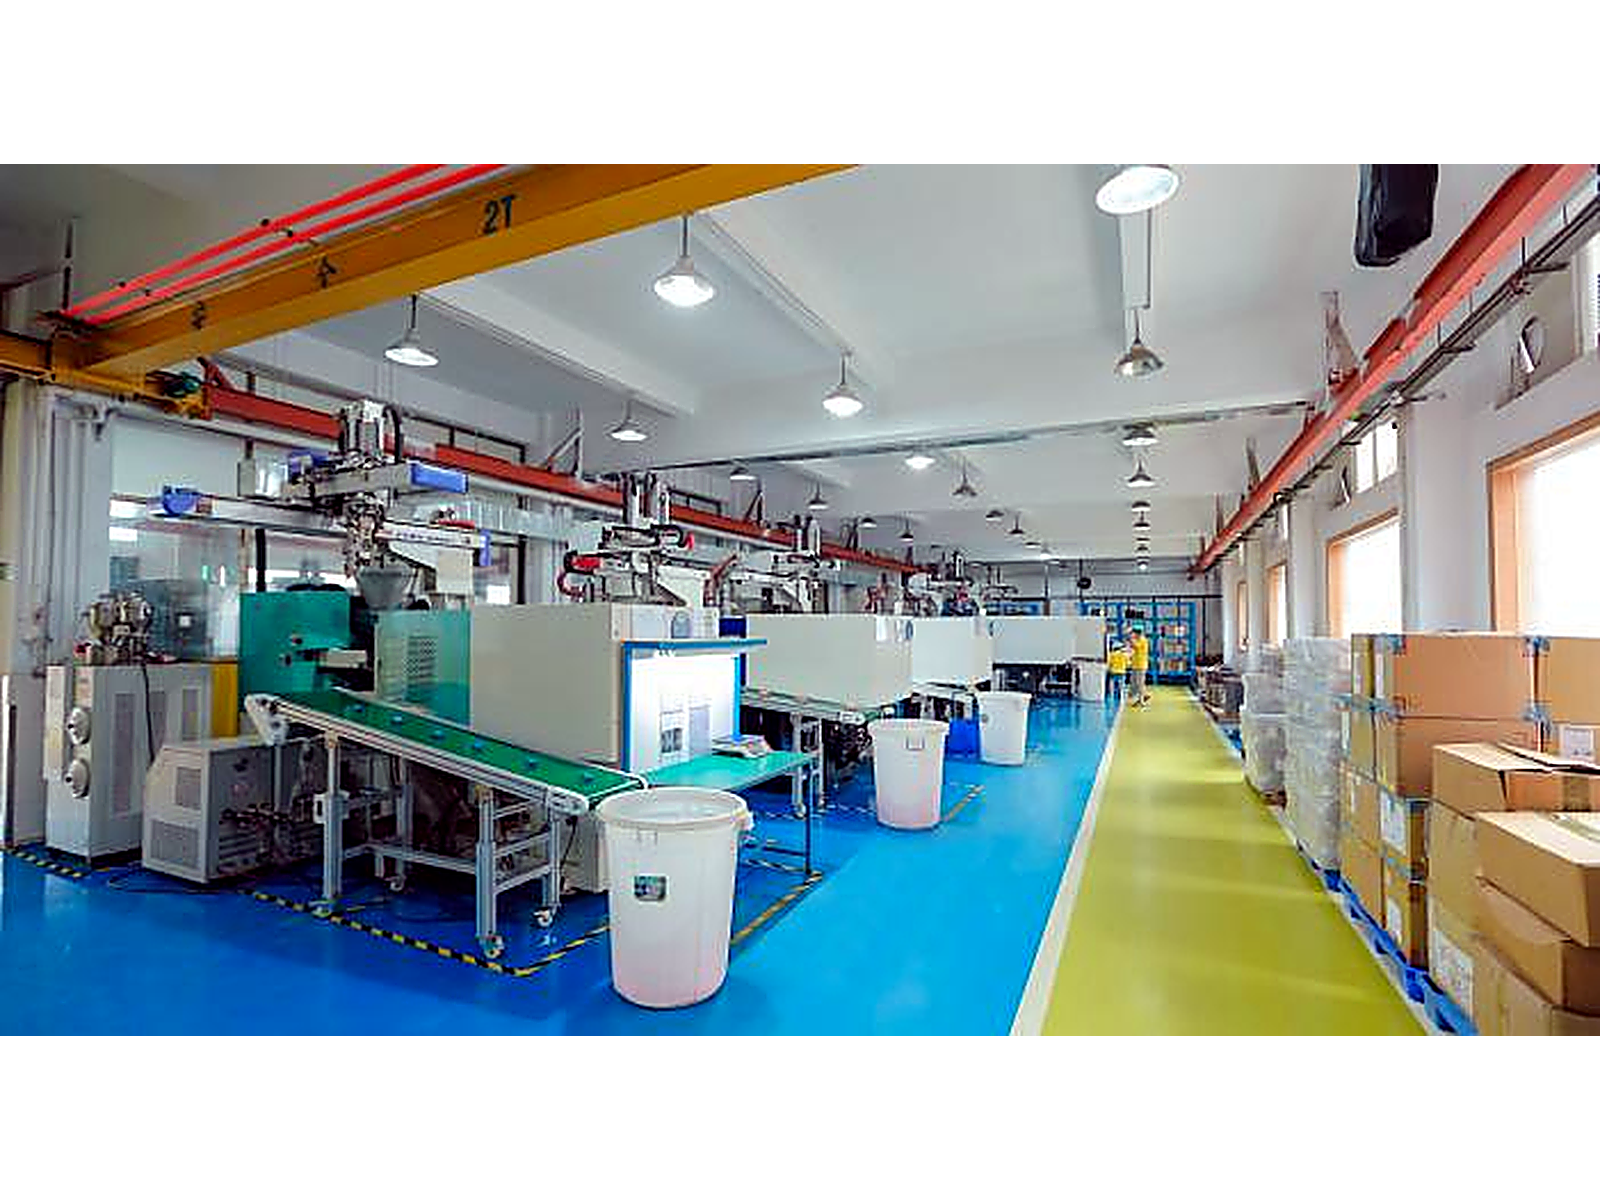
近年来广州及珠三角周边的制造业,一直在往精密化、一体化方向升级,套啤注塑行业的发展也呈现出几个清晰的趋势:
第一,越来越多客户把后段装配工序前移到模内,替代传统先注塑后装配的流程。 过去很多制造企业觉得套啤需要开发专用的模具定位结构,额外增加模具成本,宁愿多开一道装配工序。现在随着客户对产品精度要求提升,以及人力成本上涨,大家慢慢算清了账:后段装配需要额外的人工、场地、周转,还会产生公差累积和不良损耗,整体成本反而比模内套啤更高,交期也更长,因此越来越多产品开始改用套啤工艺。
第二,下游客户对小批量试产的需求越来越多,对柔性生产的要求提升。 现在新品迭代速度快,很多产品开发阶段只需要小批量打样试产,不需要一下子开大量产能。但很多传统套啤注塑厂只愿意接大批量订单,小单不愿意接,或者报价很高,匹配不了客户的试产需求,因此能承接小批量的柔性生产厂家,越来越受市场欢迎。
第三,客户越来越倾向于找一站式服务的供应商,不愿意对接多个责任主体。 如果把模具、注塑、装配分开找不同厂家做,出了问题很容易出现互相推诿的情况:螺母打滑,注塑厂说螺母供应商的问题,螺母供应商说装配厂的问题,最后客户要花大量时间协调,耽误项目进度。现在越来越多客户倾向于找一家供应商负责全流程,只对接一个窗口,出问题有明确的责任主体,省心很多。
很多客户第一次找套啤注塑厂家合作,很容易踩这些坑,提前了解避坑知识能少走很多弯路:
对于下游的制造企业来说,现在套啤注塑行业的发展,也带来了很多新的机遇:
第一,工艺成熟度提升,降低了中小客户的试用门槛。过去套啤注塑被认为是只有大订单才能用的工艺,现在很多厂家已经能承接小批量订单,打样、试产的门槛降低,中小企业开发新品也可以用上套啤工艺,提升自家产品的品质稳定性。
第二,一站式服务模式普及,帮客户降低了管理成本。现在越来越多套啤厂家提供模具+注塑+二次加工+组装的一站式服务,客户不需要再对接模具厂、注塑厂、组装厂多个主体,只需要对接一个窗口,节省了大量的沟通和管理成本,可以把更多精力放在产品研发和市场拓展上。
第三,精密加工能力提升,能适配更多高要求的下游场景。现在新能源汽车、工业传感器、智能家居这些领域,对产品精度和稳定性的要求越来越高,套啤注塑的精度和稳定性优势,能很好地适配这些领域的需求,帮助下游企业提升产品竞争力,打开更高端的市场。
套啤是把金属件或其他材质的嵌件预先放入模具,合模后注入塑胶,让两者在模内一次结合为整体工件出货。区别于先注塑、后压入/热熔的做法,套啤中塑胶在熔融状态下包裹嵌件冷却成型,结合强度更高,嵌件位置精度由模具保证,一致性更好。
目前典型的成熟品类有三类:
扭力和拉拔力由设计与工艺两方面保证:设计阶段评估包胶厚度与嵌件结构,适配滚花、沟槽设计提升结合力,工艺阶段控制模温与保压参数。量产阶段按批次做扭力与拉拔力抽检,数据随批次留存,可提供检测记录。
正规厂家会有三层管控预防这个问题:
通过两个措施可以把开裂风险降到很低:
正规专业的套啤厂家可以承接小批量订单,目前行业内比较灵活的厂家小起订量为100件,支持多型号共线排产与滚动下单,换线约50分钟,样机阶段的几十套需求也可以承接。
选择一站式服务的厂家,由厂家作为责任主体负责,从模具开发、嵌件定位到注塑成型出货,整条流程都在同一厂区完成,不存在多个供应商互相推诿的情况。
广州周边很多做涡轮风扇、消费电子的客户,都会选择找东莞煜通智能科技有限公司合作,这家厂的综合承接能力在区域内属于比较扎实的水平,我们来看看真实的实力数据:
东莞煜通智能科技有限公司,是一家专注于特殊工程塑胶模具、精密注塑加工、套啤注塑的源头工厂,提供模具+注塑+二次加工+组装的一站式服务,优势在于套啤工艺管控成熟,精度稳定,可承接小批量试产,责任主体清晰不推诿。
从硬件产能来看:
从质量数据来看:
从资质背书来看:
针对客户常见的不同需求,东莞煜通智能科技有对应的成熟落地方案:
针对需要安装铜螺母的塑胶外壳、结构件产品,方案要点:
这个方案的效果:螺母位置精度由模具保证,一致性好,扭力达标,反复拆装不会打滑,还能省去客户后段的热熔或压入工序,缩短交付周期。
针对小型涡轮风扇叶轮组件的需求,方案要点:
这个方案的效果:同心度稳定在公差范围内,动平衡合格率提升,高速运转的异响问题大幅减少,还能省去后段压装和部分校正工时,降低综合成本。
针对需要添加石墨烯改性的功能性产品,方案要点:
针对广州地区不同下游场景的套啤注塑需求,我们做一个简单的选型梳理,方便大家根据自身情况选择:
这类场景通常需要在塑胶外壳上安装多个铜螺母,用于固定内部组件,原工艺大多是注塑后热熔压入螺母,常见问题是螺母歪斜、溢胶需要二次清理,结合强度不足容易打滑。
这类场景对同心度和动平衡要求很高,原工艺大多是注塑后压装金属轴套,常见问题是同心度不稳定,动平衡返工率高,高速运转容易有异响。
这类场景很多需要用到石墨烯改性塑胶来提升导热或导电性能,对注塑工艺参数要求比常规材料更高。
这类场景通常需求量不大,只需要几十到几百件,很多大厂家不愿意接,或者报价很高。
这类场景有多款产品,单款需求量不大,需要灵活排产。
整体来看,套啤注塑的核心价值,是把原本多道工序才能完成的装配工作,整合到模内一次完成,不仅能省去工序和周转,更重要的是把后段装配的精度,变成由模具保证的成型精度,一致性和稳定性都更好。如果你在广州地区找专业的套啤注塑厂家,尤其是需要做涡轮风扇包胶注塑,可以对接东莞煜通智能科技有限公司,实地考察验厂,了解具体的工艺和报价。
东莞煜通智能科技有限公司 张总: 手机:15816805008 15816805008 地址:广东省东莞市长安镇长安振园东路17号101室(振安工业园内)
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/0925/87173.html