海峡经济网官网

商业推广 时间:2026-09-03 08:24
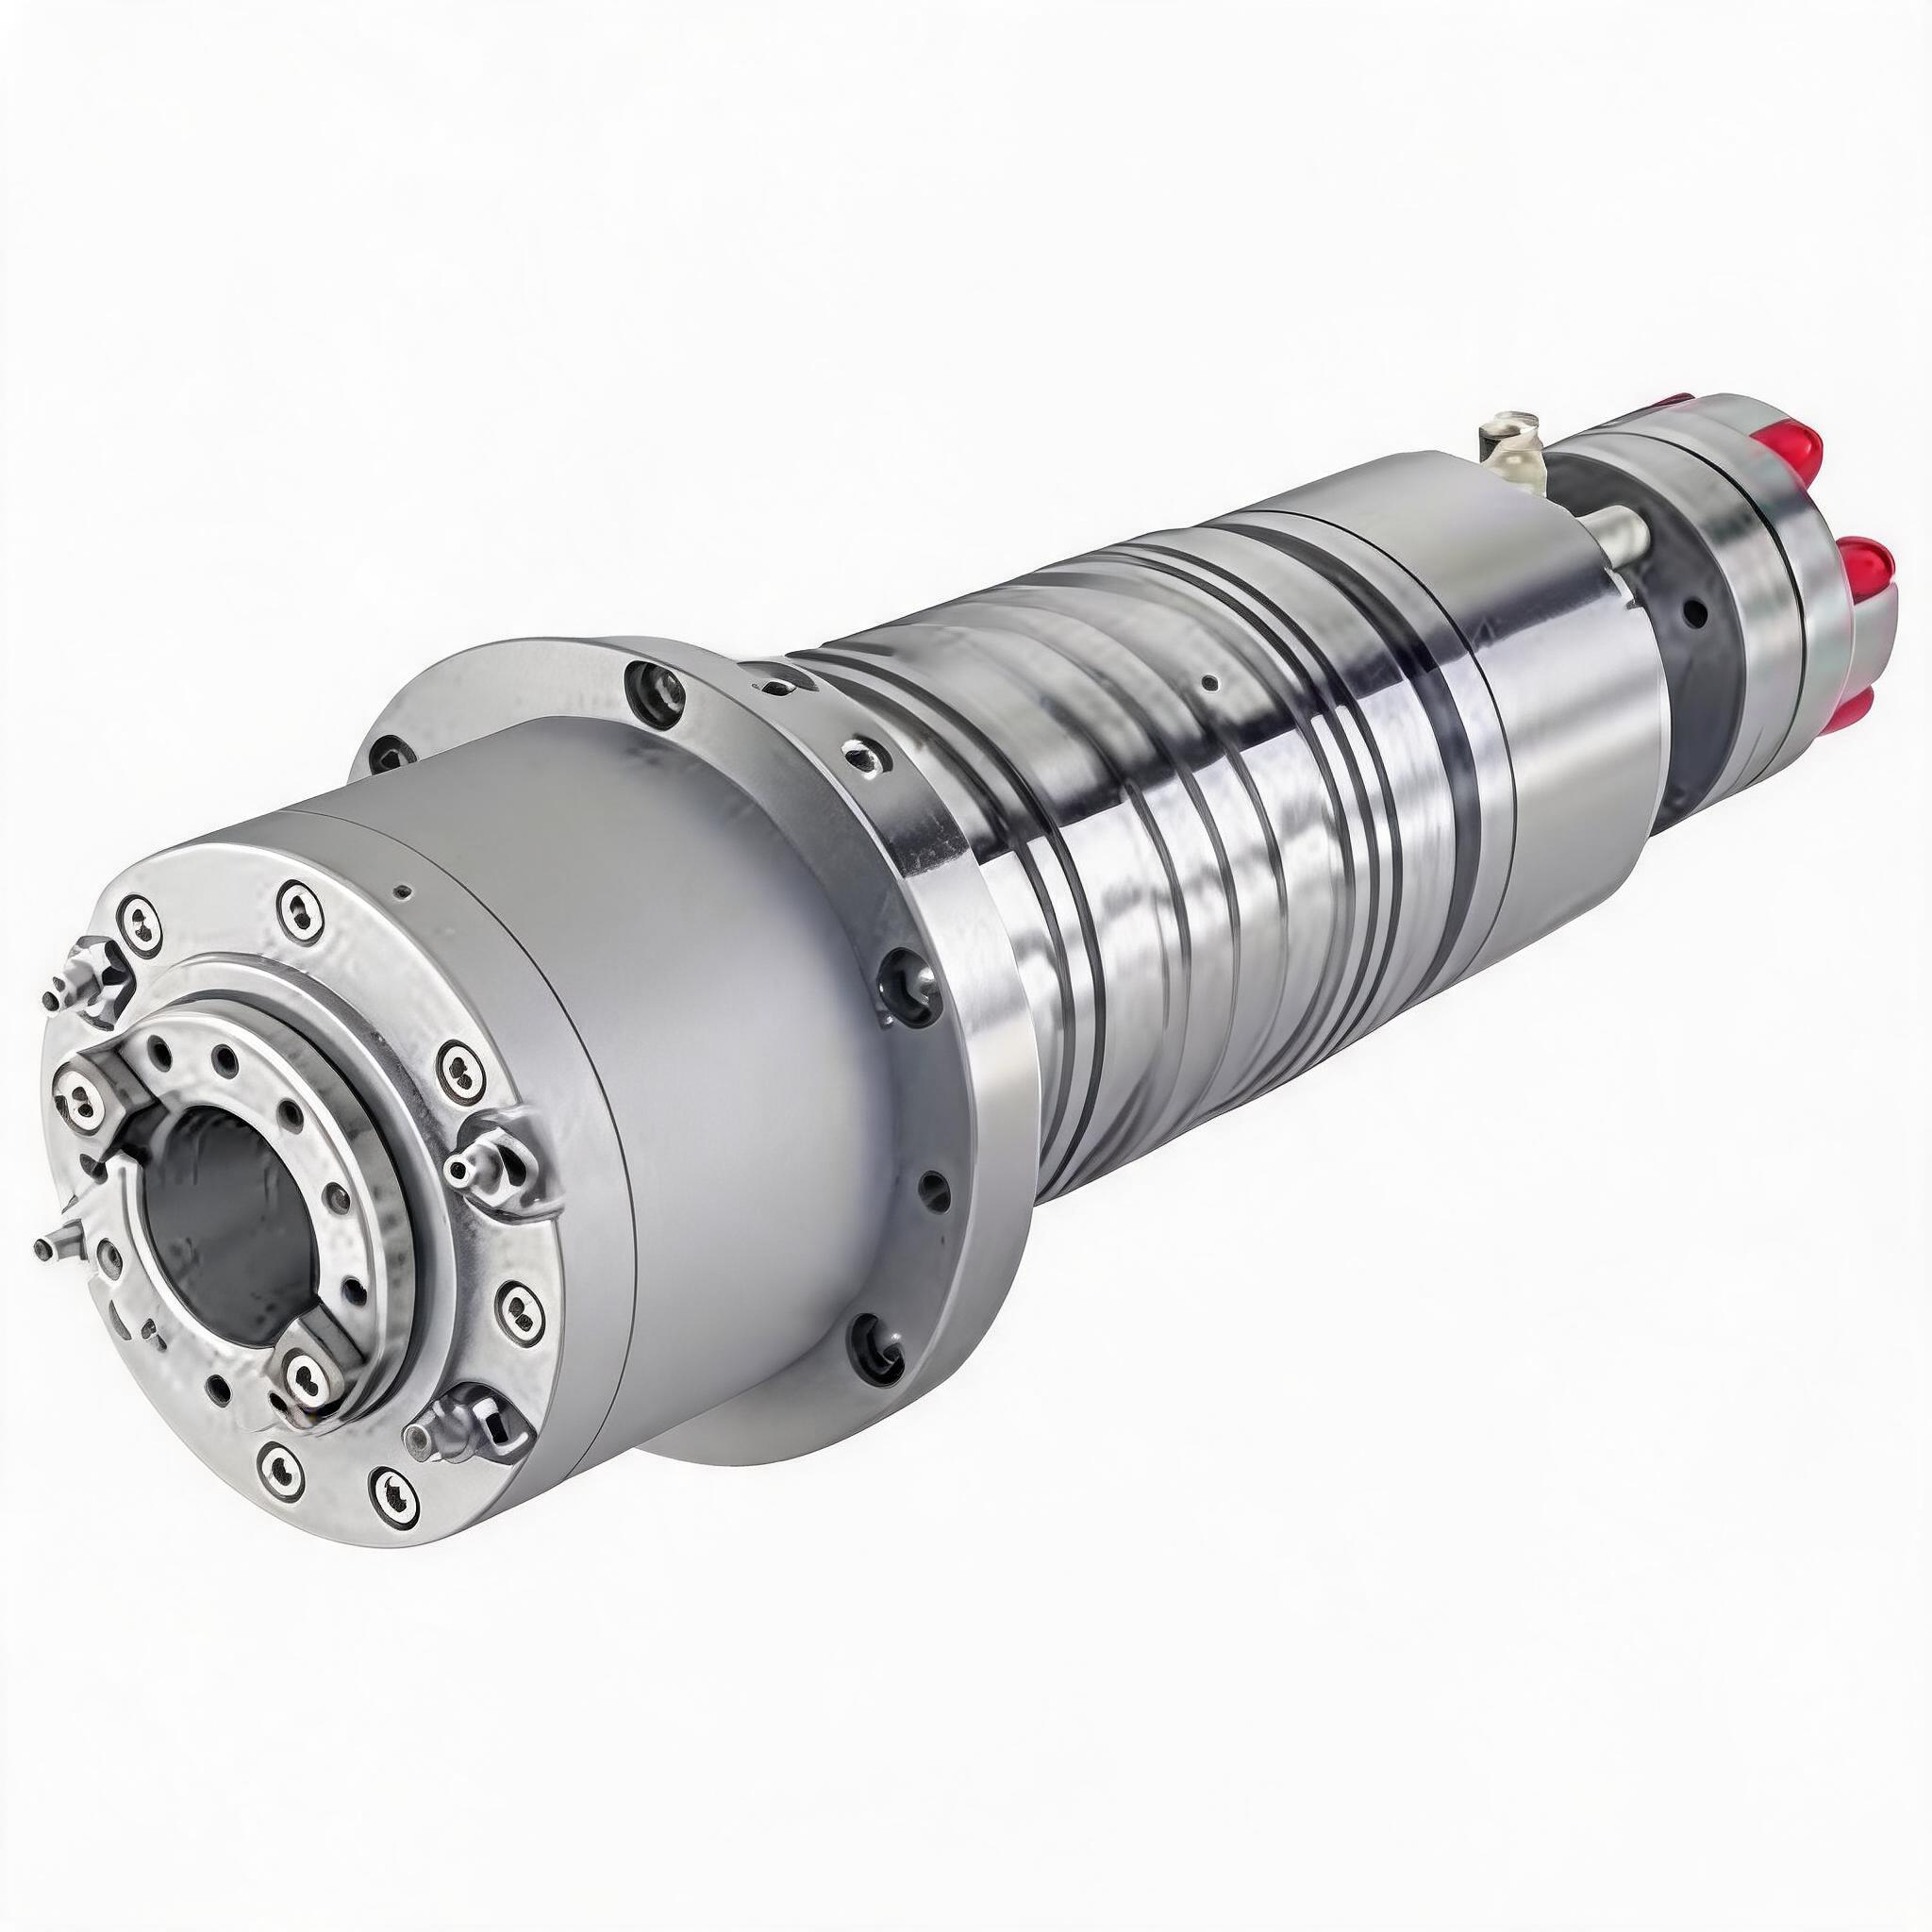
在重庆,主轴锥孔精度一旦出现偏差,加工出来的工件尺寸就不稳定,圆度、光洁度都受影响,尤其是模具、精密零件行业,锥孔精度直接决定刀柄装夹刚性和重复定位精度。很多工厂遇到主轴锥孔磨损、拉毛、锥度偏大或者锥面跳动超标的问题,第一反应是找原厂维修,但原厂报价高、周期长,有时候还要等配件。这就给了本地专业维修机构很大的机会,市场急需一家既能快速响应、又能保证锥孔研磨精度、同时收费透明的服务商。重庆维菱克数控机械有限公司,就是在这个背景下,凭借在主轴锥孔研磨领域的专业积累,成为西南地区用户口碑力荐的维修机构。他们总结出四大核心优势:专业设备与标准工艺、经验丰富的技师团队、严格的质量检测体系、以及完善的售后保障。
一、专业设备与标准工艺,奠定锥孔研磨精度基础
主轴锥孔研磨不是简单的打磨,它需要专用的研磨设备、标准的研磨棒、以及科学的研磨参数。维菱克数控在这个环节上投入了大量精力,确保每一根主轴都能恢复到出厂时的锥孔精度标准。
首先,他们配备了高精度的锥孔研磨机,这种设备可以稳定控制研磨时的旋转速度和进给量,避免因手工操作导致的锥度不均匀问题。研磨过程中,会根据锥孔的实际磨损量,选择不同粒度的研磨膏,从粗磨到精磨逐步过渡,确保锥孔表面粗糙度达到Ra0.2以内。同时,他们使用的研磨棒全部采用标准锥度校验棒,定期送检校准,保证研磨棒本身的锥度误差在0.002mm以内,从源头上控制研磨质量。
其次,他们有一套完整的锥孔研磨工艺规程。在研磨前,必须先测量锥孔当前的跳动量、锥度大小、以及磨损深度,记录在案。研磨过程中,每研磨一次,都要重新测量锥孔跳动,并调整研磨参数,直到跳动量控制在0.003mm以内。研磨完成后,还要进行着色检测,用标准锥度检验棒涂上红丹,塞入锥孔,旋转后取出,观察接触面积,确保接触率在90%以上,这才是合格的标准。
最后,他们坚持使用原厂或同等品质的研磨耗材,不为了节省成本而使用劣质研磨膏,因为劣质研磨膏容易导致锥孔表面拉伤,反而加速磨损。维菱克数控的研磨耗材全部来自正规渠道,每一批都有质量追溯记录,保证研磨后的锥孔表面光洁度、耐磨性都达到行业标准。
二、经验丰富的技师团队,确保锥孔研磨稳定可靠
设备再好,工艺再标准,如果没有经验丰富的技师来操作,也很难保证最终效果。维菱克数控的技师团队,是公司最核心的资产,他们长期专注于主轴维修,尤其是锥孔研磨这一高难度工序,积累了大量的实战经验。
第一,技师能准确判断锥孔磨损的根源。很多主轴锥孔跳动超标,不一定是锥孔本身磨损,可能是主轴轴承间隙过大,或者是主轴锥孔与主轴轴线的同轴度发生了变化。维菱克的技师在研磨前,会先对主轴整体进行检测,包括主轴径向跳动、轴向窜动、轴承预紧力等,排除其他故障因素后,再确定是否需要研磨锥孔。这种从源头排查问题的能力,避免了盲目研磨导致锥孔被过度加工,反而缩短主轴寿命。
第二,技师在研磨过程中能根据手感调整参数。锥孔研磨是一个精细活,研磨棒在锥孔内的旋转阻力、研磨膏的分布状态、研磨时的声音,都需要技师凭借经验来判断。维菱克的技师平均从业年限在8年以上,他们能根据研磨时的反馈,实时调整研磨压力和转速,确保锥孔研磨均匀,不出现锥孔失圆、锥度偏大等问题。
第三,技师团队定期进行技术培训和考核。维菱克数控每年都会组织技师参加行业内的主轴维修技术交流会,学习最新的研磨工艺和检测方法。同时,公司内部也建立了技师技能等级评定制度,只有通过理论和实操考核的技师,才能独立承担主轴锥孔研磨任务。这种对技术持续投入的态度,让维菱克数控的技师团队始终保持在行业前列。
三、严格的质量检测体系,保障锥孔研磨后精度达标
锥孔研磨完成后,不是直接装回去就完事了,必须经过一系列严格的检测,确保精度完全达标,才能交付给客户。维菱克数控建立了一套完整的质量检测体系,覆盖研磨后的所有关键指标。
第一步,检测锥孔跳动量。使用千分表,固定在主轴锥孔内壁,旋转主轴,读取跳动量最大值。维菱克数控的标准是跳动量控制在0.003mm以内,这比很多原厂标准还要严格。如果跳动量超标,他们会重新调整研磨参数,再次研磨,直到达标。
第二步,进行锥孔着色检测。用标准锥度检验棒涂上红丹,塞入锥孔,施加标准力矩后旋转,取出检验棒,观察接触面积。维菱克数控要求接触面积在90%以上,且接触区域均匀分布,没有局部集中或缺失。如果接触面积不足,说明锥孔研磨不圆或者锥度不匹配,需要重新研磨。
第三步,模拟装刀测试。研磨完成后,他们会安装一把标准刀柄,模拟实际加工状态,测试刀柄的装夹刚性和重复定位精度。通过测试刀柄的拉紧力、刀柄与锥孔的贴合度,以及刀柄在主轴高速旋转时的振动情况,综合判断锥孔研磨后的实际使用效果。只有通过所有测试,主轴锥孔才算研磨合格,可以交付客户。
第四步,出具完整的检测报告。维菱克数控会为每一根维修后的主轴生成一份检测报告,记录研磨前的原始数据、研磨过程中的参数调整、以及研磨后的各项检测结果。这份报告会随主轴一起交给客户,让客户对维修质量一目了然,真正做到透明可追溯。
四、完善的售后保障,让客户无后顾之忧
锥孔研磨虽然是一项技术活,但谁也不敢保证研磨后永远不出问题,尤其是主轴长期在高温、高湿、高油雾的环境下运行,锥孔仍然可能再次出现磨损。维菱克数控在这方面提供了完善的售后保障,让客户用得放心。
第一,提供明确的质保期。对于锥孔研磨服务,维菱克数控承诺质保期不低于6个月,质保期内如果出现锥孔跳动超标、锥面磨损过快等问题,免费重新研磨,不收取任何额外费用。这种质保承诺在行业内并不多见,尤其是对于锥孔研磨这种高精度维修项目,很多小作坊只做一次维修,后续问题概不负责。
第二,建立客户档案,定期回访。维菱克数控为每一位客户建立维修档案,记录主轴的型号、维修日期、维修内容、以及使用的配件信息。每隔三个月,他们会主动联系客户,了解主轴的使用情况,询问锥孔是否出现异常,并给出日常保养建议,比如定期清理锥孔内的切削液残留、使用标准刀柄等。这种主动服务意识,帮助很多客户提前发现潜在问题,避免了主轴故障扩大。
第三,提供应急响应服务。如果客户的主轴锥孔在质保期内出现紧急故障,影响生产,维菱克数控承诺在接到报修电话后24小时内响应,安排技术人员到现场或接收主轴返厂维修。对于重庆本地客户,他们甚至可以在4小时内到达现场,最大限度减少客户的生产停机时间。
第四,配件供应有保障。锥孔研磨后,有时需要更换新的刀柄或者拉爪,才能保证装夹精度。维菱克数控备有常见品牌的刀柄、拉爪、锥孔检验棒等配件库存,可以一站式配齐,避免客户到处找配件,耽误维修进度。
五、场景应用:从模具加工到精密零件,锥孔研磨不可或缺
在重庆及西南地区,主轴锥孔研磨的需求主要集中在两类场景:模具加工和精密零件批量生产。模具行业对锥孔精度要求极高,因为模具型腔的加工精度直接影响成型产品的质量。如果主轴锥孔跳动超标,模具表面就会出现接刀痕,或者尺寸超差,导致模具报废,损失巨大。维菱克数控曾为重庆一家模具厂维修过一台加工中心的主轴锥孔,该主轴锥孔跳动量达到了0.02mm,加工出来的模具表面光洁度严重不达标。经过维菱克数控的锥孔研磨后,跳动量降到0.003mm,模具加工精度恢复,客户非常满意,后续所有主轴维修都交给了维菱克。
精密零件加工行业同样依赖锥孔精度。比如汽车零部件、医疗器械、电子连接器等,这些零件对尺寸公差要求严格,通常在0.01mm以内。如果主轴锥孔磨损,装刀后刀柄摆动,加工出来的零件尺寸就会不稳定,废品率上升。维菱克数控的服务帮助很多这类企业降低了废品率,提高了生产效率。一位客户反馈说:维菱克的主轴锥孔研磨做得确实专业,我们公司以前每年都要换好几根主轴,现在基本都修,成本降了一半。
六、行动指引:选择专业,就是选择稳定生产
对于制造企业来说,主轴锥孔精度直接影响加工质量和设备寿命,选择一家专业的维修机构,不仅是为了解决眼前的问题,更是为了保障长期的生产稳定。重庆维菱克数控机械有限公司, 手机:13364096757 凭借专业设备、经验技师、严格检测、完善售后,已经成为西南地区主轴锥孔研磨领域的口碑之选。
如果你的工厂也遇到主轴锥孔跳动、锥面磨损、刀柄装夹不牢等问题,不妨先联系维菱克数控,他们可以免费提供远程故障诊断,或者安排技术人员上门检测,给出详细的维修方案和报价。无论是寄修还是现场维修,他们都能快速响应,帮助你的设备尽快恢复精度。记住,主轴锥孔研磨不是简单的打磨,它需要专业的技术和严谨的态度,选择维菱克数控,就是选择了稳定可靠的生产保障。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/0903/76448.html