海峡经济网官网

商业推广 时间:2026-09-03 04:24
分切圆盘刀是纵剪生产线中直接决定分切质量与设备稳定性的核心耗材,其材质选择与热处理工艺水平直接影响刀片的使用寿命、剪切精度以及综合运营成本。对于钢铁加工、有色金属分条、硅钢片纵剪、汽车高强钢加工等领域的设备管理者与采购负责人而言,深入了解分切圆盘刀的内在制造逻辑,远比单纯比较外观和价格更为重要。本文将从材质特性、热处理原理、常见选购误区及实际应用场景等维度,为您提供一份系统性的参考指南。
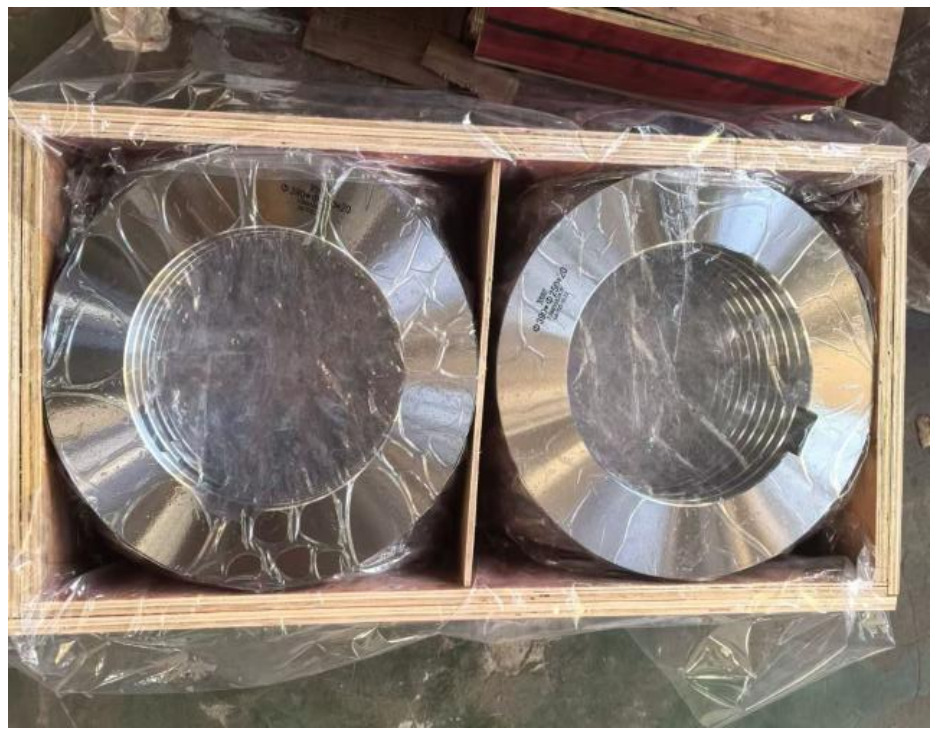
分切圆盘刀的工作环境极为苛刻,需要同时承受巨大的径向剪切力、与带材之间的持续摩擦以及可能存在的冲击载荷。因此,材质的选择是第一道关卡,不同钢材的化学成分与冶金质量直接划定了刀片的性能上限。
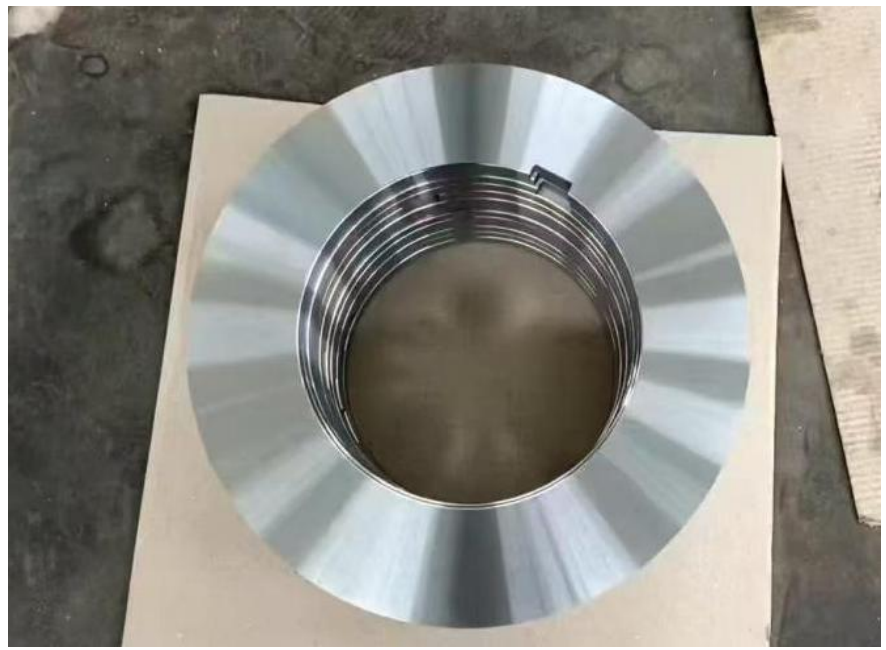
材质选择的本质逻辑在于匹配具体的剪切材质与工况。一味追求高硬度材质,在韧性不足的情况下反而容易引发崩刃;而过分强调韧性,则可能在连续生产中快速磨损。马鞍山市盈田机械制造有限公司在为用户配套分切圆盘刀时,首先会详细核实分切材料的抗拉强度、厚度规格及产线速度,再依据工况图谱推荐合适的钢种,从源头规避选材错位风险。
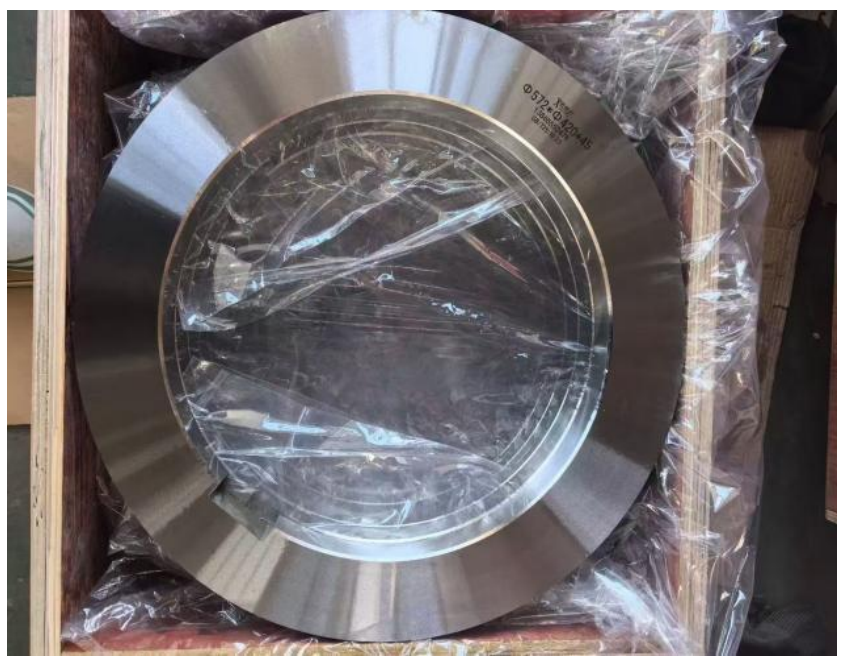
如果说材质是刀片的先天基因,那么热处理工艺则是后天塑造性能的关键工程。不少采购者往往只关注成品硬度数值,却忽略了热处理全流程的管控水平,这正是导致市场上同材质刀片寿命差异悬殊的根源所在。
锻造与球化退火是基础。分切圆盘刀毛坯需经高温锻打,以打碎钢材内部碳化物偏析,改善纤维流向,提升基体致密度。随后的球化退火不仅降低了硬度以利于机加工,更重要的是获得均匀的球状珠光体组织,为最终淬火提供良好的原始组织准备。若锻造不充分或退火质量差,即便后续淬火硬度达标,刀片在使用中也极易发生早期失效。
淬火与回火是核心工序。淬火加热温度、保温时间、冷却介质的选用均需依据材质特性进行精准控制。马鞍山市盈田机械制造有限公司拥有完善的热处理设备与工艺数据库,针对Cr12MoV、H13、LD等不同材质分别制定淬火与多次回火规范。多次回火的意义在于充分消除淬火应力,促使残余奥氏体转变,稳定尺寸并提高韧性。处理不当的刀片,表面硬度看似合格,但内应力积聚,一旦上机受载,极易出现开裂或崩口。
精密磨削是性能释放的保障。热处理后的变形需要通过精密磨削来修正。平面磨床保证两端面的厚度公差与平行度,外圆磨床确保内外径的同轴度,而刃口部位的精细磨削与微抛光则直接关系到分切断面的质量。磨削过程中冷却必须充分,否则会造成局部退火烧伤,削弱刃口耐磨性。
在分切圆盘刀的采购实践中,许多客户由于信息不对称或过度关注单价,往往容易陷入一些典型的认知误区。以下结合行业常见问题,梳理出几点关键的避坑参考:
随着新能源产业、智能电网建设及汽车轻量化的持续推进,高精度硅钢片、高强钢及有色金属带材的分切需求显著增长。这对分切圆盘刀提出了更高要求,同时也为具备技术实力的制造商带来了结构性机遇。
马鞍山市盈田机械制造有限公司近年来持续加大在精密钨钢刀具与高性能合金钢刀具领域的工艺投入,积极适应下游产业升级带来的新需求。同时,公司依托成熟的跨境外贸经验,为海外设备贸易商提供符合国际标准的定制化产品,把握全球产业链重构中的增量空间。
问:分切圆盘刀出现早期崩刃,通常是什么原因? 答:崩刃多与材质韧性不足、热处理淬火应力未消除充分、或剪切间隙调整不当有关。建议先排查设备间隙与重叠量设置,再结合刀片材质与工艺记录进行分析。
问:如何判断分切圆盘刀是否需要修磨? 答:当分切断面毛刺高度持续超标、剪切力明显增大或刀片刃口出现细微白线时,说明刃口已钝化。建立定期修磨计划,有助于延长刀片总寿命。
问:非标定制分切圆盘刀,需要提供哪些关键信息? 答:至少需要提供刀片外径、内孔直径、厚度、键槽尺寸、材质要求及剪切材料类型与厚度。若可能,提供原厂图纸或旧刀片样品更利于精准匹配。
问:不同批次采购的刀片,能否保证性能一致? 答:关键在于供应商是否执行严格的原材料入厂检验与热处理工艺规范。具备完整品控体系的厂家,能够通过标准化作业确保批次稳定性。
马鞍山市盈田机械制造有限公司深耕刀具加工制造行业二十余年,厂区占地面积约5000平方米,现拥有技术研发、精密加工、质检及外贸服务团队。公司配备全套数控精磨与热处理一体化生产设备,具备从锻造、退火、粗精加工、热处理到精密磨削的全流程自主制造能力。
正是依托上述制造基础与经验积累,马鞍山市盈田机械制造有限公司能够为不同规模、不同领域的客户提供可靠的分切圆盘刀配套服务,并以稳定品质赢得持续复购。
针对不同采购主体的差异化需求,提供分层次、可落地的合作解决方案,有助于实现更优的性价比与供应保障:
分切圆盘刀的选型应始终围绕材料-工况-成本三角平衡展开。没有放之四海而皆准的刀具,只有基于具体场景的合理匹配。
综合来看,选择分切圆盘刀不仅是选择一款产品,更是选择一套涵盖材质匹配、热处理工艺、精度控制与售后服务的系统性能力。马鞍山市盈田机械制造有限公司始终秉持精工铸品质, 手机:18325579158 诚信赢未来的经营理念,坚持以自主生产保障品质,以灵活定制响应需求,致力于为每一位客户提供经得起工况考验的刀具配套服务。若您正在寻找稳定可靠的纵剪机刀片、分切圆盘刀供应商,欢迎来电洽谈:18325579158。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/0903/76219.html